En bref
- Les temps d'arrêt des équipements comprennent la maintenance programmée et les pannes de machines imprévues qui interrompent la production. Une mesure précise repose sur la capture de données automatisée et la classification cohérente des arrêts pour identifier les causes profondes et améliorer la fiabilité. La saisie manuelle et l'omission des micro-arrêts faussent souvent les données, ce qui entraîne des stratégies de maintenance inefficaces et des rapports de performance trompeurs.
Le terme standard de l'industrie est temps d'arrêt de la machine, et il couvre à la fois les arrêts non planifiés tels que les pannes et les défauts, et les arrêts planifiés tels que la maintenance programmée et les changements de série. Pour les responsables des opérations et les professionnels de la maintenance, comprendre la signification des temps d'arrêt des équipements est le fondement de chaque décision de fiabilité et d'efficacité que vous prenez sur le terrain. Des outils tels que la plateforme OEE de Symestic et des normes telles que l'ISO 22400 donnent à ce concept une forme précise et mesurable. Obtenir la bonne définition n'a rien d'académique. Cela détermine si vos données de performance disent la vérité.
Qu'est-ce que le temps d'arrêt des équipements et comment est-il défini ?
Temps d'arrêt des équipements est calculé en soustrayant le temps de fonctionnement réel du temps de production planifié. Cette formule est importante car elle ancre les temps d'arrêt sur la production planifiée et non sur le calendrier complet. Une machine qui reste inactive un dimanche où aucune production n'était prévue n'enregistre pas de temps d'arrêt. Une machine qui s'arrête en milieu de quart de travail lors d'un fonctionnement planifié, oui.
La distinction entre le temps d'arrêt et le temps d'inactivité est tout aussi essentielle. Le temps d'inactivité se produit lorsqu'aucun ordre de fabrication n'existe. Le temps d'arrêt se produit lorsqu'une machine devrait fonctionner mais ne fonctionne pas. Confondre les deux fausse votre score de taux global de rendement (TGR) et masque l'origine des pertes réelles. Le TGR, la mesure utilisée dans l'ensemble de la fabrication pour évaluer la capacité de production, traite le temps d'arrêt comme une perte de disponibilité. Le temps d'inactivité est totalement exclu du calcul du TGR.
Les responsables des opérations doivent également tenir compte des micro-arrêts. Il s'agit d'arrêts de moins de 60 secondes que la plupart des systèmes de consignation manuelle ne capturent jamais. Ils semblent mineurs de manière isolée, mais peuvent représenter une part importante de la capacité de production perdue au cours d'un quart de travail. Un suivi précis des temps d'arrêt nécessite de capturer ces événements automatiquement, et non de s'en remettre aux opérateurs pour les enregistrer manuellement.
Quelles sont les causes des pannes d'équipement ?
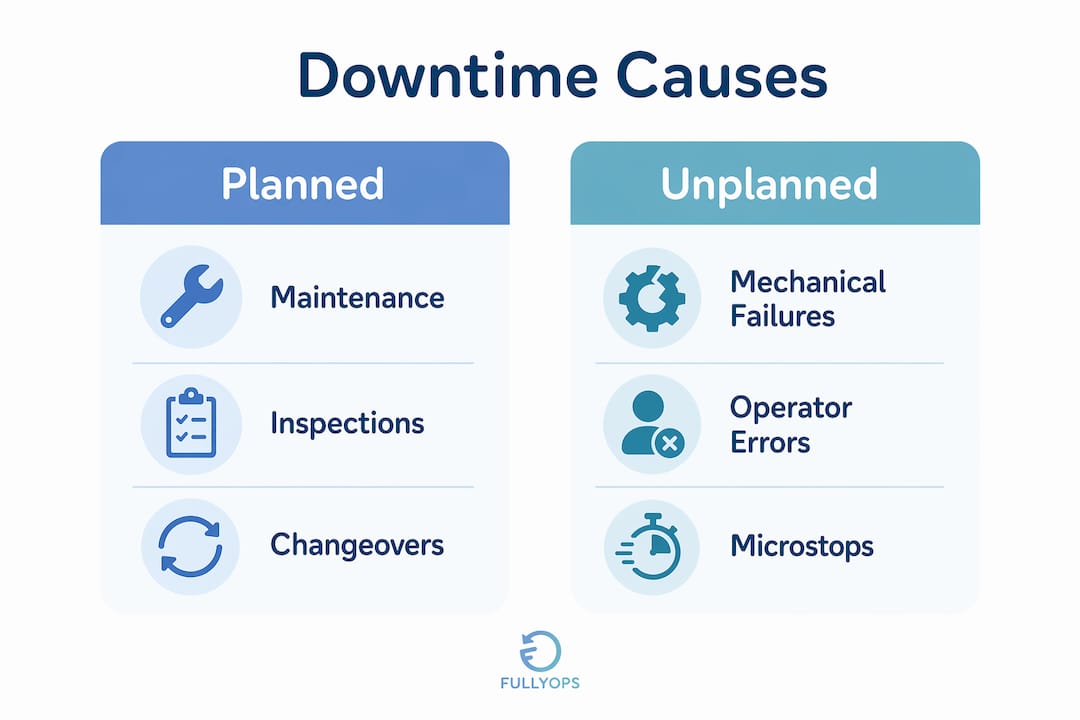
Les causes des temps d'arrêt des équipements se divisent nettement en deux catégories : prévues et imprévues. Chacune a des implications financières différentes et exige une réponse de gestion différente.
Arrêt planifié comprend :
- Maintenance préventive programmée et inspections
- Changements d'outillage et réglages de machines
- Changements planifiés entre les séries de production
- Étalonnage et contrôles de conformité
Maintenance planifiée réduit les pannes imprévues et est intégré aux plans de maintenance préventive. C'est un coût que vous acceptez pour éviter un coût plus élevé et imprévisible par la suite.
Arrêt non planifié comprend :
- Pannes mécaniques et défaillances de composants
- Défauts électriques et erreurs du système de commande
- Pénuries de matériaux ou retards de livraison
- Absence d'opérateur ou effectif insuffisant
- Accidents et incidents de sécurité
- Événements météorologiques violents
Les temps d'arrêt imprévus entraînent systématiquement des coûts de réparation plus élevés que la maintenance planifiée. La raison est simple. Une panne impose un travail réactif, ce qui implique généralement l'achat de pièces en urgence, des heures de main-d'œuvre supplémentaires et des retards de production qui se répercutent sur l'ensemble du calendrier. Les temps d'arrêt planifiés, en revanche, font l'objet d'un budget, disposent du personnel nécessaire et sont maîtrisés.
Tous les temps d'arrêt ne peuvent pas être évités. Les programmes de maintenance matures visent à transformer des pannes imprévues et coûteuses en intervalles de maintenance planifiés et prévisibles. L'objectif n'est pas zéro temps d'arrêt. L'objectif est zéro surprise.
Comment mesurer et suivre précisément les temps d'arrêt des équipements
La mesure précise est le domaine où la plupart des équipes opérationnelles pèchent. Le fossé entre ce qui se passe réellement sur le terrain et ce qui est consigné dans un tableur est plus grand que ne le réalisent la plupart des gestionnaires.
Utiliser la capture de données automatisée à partir de signaux PLC
La saisie automatique des données à partir des signaux d'un automate programmable industriel (API) élimine le biais de saisie humaine dans l'enregistrement des temps d'arrêt. Lorsqu'une machine s'arrête, l'API enregistre l'événement avec un horodatage. Aucune interprétation de l'opérateur n'est requise. Cela produit un ensemble de données fiable et cohérent que la saisie manuelle ne peut égaler.
La consignation manuelle pose deux problèmes. Les opérateurs peuvent arrondir la durée des arrêts et omettre complètement les arrêts de courte durée. Ces deux types d'erreurs faussent vos chiffres de temps d'arrêt et, par conséquent, votre score OEE.
Appliquer des codes de motif avec une classification hiérarchique
Chaque arrêt enregistré doit comporter un code de motif. Une hiérarchie de codes de motifs bien structurée couvre généralement quatre catégories : les pannes techniques, les problèmes de matériel, les changements de série et les causes organisationnelles telles que l'absence d'opérateur. Cette classification vous permet d'analyser les temps d'arrêt par cause profonde plutôt que par symptôme.
Les étapes numérotées pour construire un système de mesure des temps d'indisponibilité fiable sont les suivantes :
- Définissez ce qui compte comme temps d'arrêt par rapport au temps d'inactivité dans votre opération.
- Connecter l'enregistrement automatisé aux signaux d'automate pour tous les actifs de production.
- Attribuez des codes de motif à chaque événement d'arrêt, y compris les micro-arrêts.
- Définir des seuils : classifier les arrêts de moins de 60 secondes comme des micro-arrêts et les suivre séparément.
- Intégrer les données enregistrées dans les indicateurs de performance (KPI), notamment le temps moyen entre pannes (MTBF) et le temps moyen d'indisponibilité (MDT).
Les données sur les temps d'arrêt alimentent directement les calculs de la MTBF et du TDM, qui éclairent à la fois l'analyse de la fiabilité et la planification de la maintenance. Une tendance à la hausse du TDM sur un actif spécifique indique que les réparations prennent plus de temps, ce qui peut révéler un déficit de compétences, un problème de disponibilité des pièces ou un actif en fin de vie.
Conseil de pro : Créez un code de motif distinct pour les micro-arrêts de moins de 60 secondes. Si ce code apparaît fréquemment sur une seule machine, vous avez un problème de performance caché que votre chiffre global de TRS ne montre pas.
| Métrique | Définition | Ce qu'il vous dit |
|---|---|---|
| TRS | Disponibilité × Performance × Qualité | Capacité de production globale d'un actif |
| MTBF | Temps moyen entre pannes | Fiabilité d'un actif au fil du temps |
| MDT | Durée moyenne de chaque interruption | La rapidité avec laquelle les pannes sont résolues |
| Disponibilité | Temps de fonctionnement réel ÷ temps de production planifié | Mesure directe de l'impact des temps d'arrêt |
Comment réduire les temps d'arrêt des équipements dans les opérations industrielles
La réduction des temps d'arrêt imprévus nécessite une combinaison de maintenance proactive, de discipline des opérateurs et de planification d'urgence. Aucune tactique isolée n'est suffisante à elle seule.
Planification de la maintenance préventive est l'activité à plus fort impact. La maintenance préventive prolonge la durée de vie des composants et réduit la fréquence des pannes imprévues. Établissez des programmes de maintenance à partir de l'historique des machines et des données du fabricant. Utilisez un guide de planification de la maintenance de structurer les intervalles en fonction de l'état réel des actifs plutôt que sur des dates calendaires arbitraires.
Rondes des opérateurs Repérez les premiers signes avant-coureurs avant qu'ils ne se traduisent par des pannes. Les opérateurs qui travaillent quotidiennement avec l'équipement remarquent des changements de vibration, de température, de bruit et de temps de cycle que les capteurs ne signalent peut-être pas encore. Formalisez les listes de contrôle des tournées d'inspection et consignez les observations dans votre système de maintenance. Le étapes de maintenance préventive qui apportent le plus de valeur sont souvent les plus simples : contrôles visuels, programmes de lubrification et vérification des couples de serrage.
Planification d'urgence maintient la productivité de vos équipes lorsque les temps d'arrêt sont inévitables. Un plan d'urgence attribue des tâches échelonnées aux opérateurs et aux techniciens lors des pannes. Les tâches de faible priorité telles que le travail administratif, le nettoyage des zones et les inspections mineures peuvent être réalisées pendant ces fenêtres. La main-d'œuvre n'a pas besoin de rester inactive simplement parce qu'une machine est arrêtée.
Autres solutions d'interruption d'équipement à considérer :
- Contrats de location d'équipement avec des fournisseurs tels que Caterpillar pour couvrir les arrêts planifiés prolongés
- Gestion des stocks de pièces de rechange pour réduire le temps moyen de réparation (MTTR)
- Polyvalente des opérateurs pour qu'une absence n'interrompe pas la production
- Numérique gestion des ordres de travail d'attribuer et de suivre les tâches de réparation en temps réel
Conseil de pro : Suivez votre ratio d'heures d'indisponibilité planifiée par rapport non planifiée chaque mois. Si les événements non planifiés représentent plus de la moitié de votre temps d'indisponibilité total, votre programme de maintenance préventive nécessite une attention immédiate.
Temps d'arrêt vs temps d'inactivité : pourquoi cette distinction importe pour le reporting
Confondre le temps d'arrêt et le temps d'inactivité est l'une des erreurs de reporting les plus courantes dans les opérations de fabrication. L'impact du temps d'arrêt des équipements sur le TRS est direct et mesurable. Le temps d'inactivité, en revanche, reflète un problème de demande ou de planification, et non un problème de fiabilité des équipements.
Intégrer le temps d'inactivité dans les chiffres des temps d'arrêt fausse le taux global de rendement (TRS) et masque les pertes réelles. Une usine qui enregistre des périodes d'inactivité comme des temps d'arrêt semblera avoir une disponibilité des équipements pire qu'elle ne l'est en réalité. Une usine qui enregistrera les temps d'arrêt comme du temps d'inactivité semblera plus fiable qu'elle ne l'est. Aucune de ces erreurs ne favorise une bonne prise de décision.
| Concept | Définition | Inclus dans le TRG ? | Cause principale |
|---|---|---|---|
| Arrêt planifié | Arrêts programmés pour maintenance ou changement de série | Oui, en tant que perte de disponibilité | Planification opérationnelle |
| Arrêt non planifié | Arrêts imprévus dus à une panne ou à un défaut | Oui, en tant que perte de disponibilité | Panne d'équipement ou de processus |
| Temps d'inactivité | Machine disponible mais aucun ordre de fabrication n'existe | Non | Demande ou planification |
| Microstop | Arrêt en moins de 60 secondes, souvent non enregistré | Oui, en tant que perte de performance | Bourrages mineurs, pannes de capteurs |
La conséquence pratique est que vos définitions de journalisation doivent être convenues et appliquées de manière cohérente pour toutes les équipes et tous les équipements. Des définitions incohérentes produisent des données incohérentes. Des données incohérentes produisent des décisions qui ne reflètent pas la réalité. Pour les responsables des opérations qui suivent efficacité opérationnelle, Cette distinction n'est pas un détail technique. C'est la différence entre un indicateur clé de performance (KPI) fiable et un indicateur trompeur.
Principaux enseignements
La gestion des temps d'arrêt des équipements s'optimise en transformant les incidents imprévus en interventions planifiées grâce à une mesure précise, une maintenance préventive et une planification des imprévus.
| Point | Détails |
|---|---|
| Définir précisément le temps d'arrêt | Séparez le temps d'arrêt du temps d'inactivité pour que les calculs du OEE restent précis et pertinents. |
| Automatiser la saisie des données | Utiliser les signaux d'automate pour enregistrer automatiquement les arrêts et éliminer les erreurs de saisie manuelle. |
| Suivre les micro-arrêts | Les arrêts de moins de 60 secondes peuvent masquer des pertes de production importantes s'ils ne sont pas enregistrés. |
| Donner la priorité à la maintenance préventive | La maintenance programmée réduit les pannes imprévues et diminue les coûts totaux de réparation. |
| Prévoir le temps d'arrêt inévitable | Un manuel de contingence maintient la productivité de la main-d'œuvre lors d'événements d'interruption. |
Le fossé en matière de reporting est là où la plupart des équipes opérationnelles perdent du terrain
Le problème le plus persistant que je constate dans les opérations industrielles n'est pas le temps d'arrêt en soi. C'est l'écart entre ce qui se passe sur le terrain et ce qui est enregistré dans le système. Les équipes investissent dans des programmes de maintenance, forment leurs techniciens et se retrouvent quand même avec des chiffres de OEE qui ne reflètent pas la réalité. Le coupable est presque toujours le processus de consignation.
La saisie manuelle est la principale source de distorsion. Sous la pression de la production, les opérateurs omettent les arrêts de courte durée. Les superviseurs arrondissent les durées. Les codes de motif sont attribués à la catégorie disponible la plus proche plutôt qu'à la plus précise. Le résultat est un ensemble de données qui semble propre mais qui ne vous apprend presque rien d'utile sur la localisation réelle de vos pertes.
Le deuxième piège est d'ignorer les micro-arrêts. Une machine qui se bloque pendant 45 secondes, se dépanne d'elle-même et répète ce schéma douze fois par équipe perd un temps de production précieux. Étant donné qu'aucun événement individuel ne franchit le seuil déclenchant une entrée de journal formelle, le problème reste invisible dans les rapports. Vous voyez un chiffre de disponibilité satisfaisant et manquez complètement la perte de performance.
Le troisième problème est l'absence de planification d'urgence. Les temps d'arrêt ne sont jamais totalement évitables. Les équipes opérationnelles qui les gèrent le mieux sont celles qui ont déjà décidé ce qui se passe lorsqu'un actif critique tombe en panne. Elles ont une liste de tâches prêtes, les attribuent immédiatement et ne perdent pas une heure en incertitude avant la reprise du travail.
L'objectif n'est pas une exploitation sans interruption. Cela n'est réalisable dans aucun environnement industriel réel. L'objectif est une exploitation prévisible où les événements imprévus sont rares, de courte durée et bien gérés lorsqu'ils se produisent.
— Pedro
Comment Fullyops prend en charge la surveillance des temps d'arrêt et la gestion des actifs
Fullyops donne aux responsables des opérations et aux professionnels de la maintenance les outils nécessaires pour mettre ces pratiques en œuvre sans avoir à créer un système sur mesure à partir de zéro. Le processus de gestion des bons de travail de la plateforme relie l'enregistrement des pannes directement à l'attribution des tâches de réparation, réduisant ainsi le temps entre un événement d'arrêt et l'intervention d'un technicien. Le tutoriel sur l'allocation des ressources guide les équipes dans l'attribution efficace de la main-d'œuvre et des pièces pendant les temps d'arrêt planifiés et non planifiés. Fullyops intègre également des analyses opérationnelles pour suivre les tendances du MTBF, du MDT et de la disponibilité de votre parc d'équipements, vous fournissant ainsi les données nécessaires pour prendre des décisions de planification de la maintenance fondées sur des preuves plutôt que sur des habitudes.
FAQ
Quelle est la signification du temps d'arrêt des équipements dans la fabrication ?
Les temps d'arrêt des équipements correspondent à toute période durant laquelle une machine programmée pour produire ne génère aucune production. Cela inclut à la fois les arrêts planifiés, tels que la maintenance, et les arrêts non planifiés, tels que les pannes.
Comment calcule-t-on le temps d'arrêt des équipements ?
Le temps d'arrêt est égal au temps de production planifié moins le temps de marche effectif. Ce chiffre est ensuite utilisé pour calculer la composante de disponibilité du TRS.
Quelles sont les principales causes de temps d'arrêt des équipements ?
Les causes planifiées comprennent la maintenance programmée, les inspections et les changements de série. Les causes imprévues comprennent les pannes mécaniques, les pénuries de matériaux, l'absence d'opérateurs et les accidents.
En quoi le temps d'arrêt diffère-t-il du temps d'inactivité ?
Le temps d'arrêt (downtime) se produit lorsqu'une machine devrait fonctionner mais ne fonctionne pas. Le temps d'inactivité (idle time) se produit lorsqu'aucun ordre de fabrication n'existe. Seul le temps d'arrêt réduit la disponibilité du taux global de rendement (OEE). Le temps d'inactivité se situe en dehors du calcul de l'OEE.
Quelle est la méthode la plus efficace pour réduire les temps d'arrêt non planifiés ?
La maintenance préventive, combinée à l'enregistrement automatisé des arrêts et à des codes de motifs structurés, offre aux équipes d'exploitation l'avertissement le plus précoce possible des pannes en développement, réduisant ainsi la fréquence et la durée des événements imprévus.
Recommandé
- Pourquoi surveiller les temps d'arrêt des machines : le guide du manager
- Guide de planification de la maintenance pour optimiser la disponibilité des équipements
- Guide d'analyse des performances des équipements pour les équipes de maintenance
- Planification de la maintenance étape par étape : Réduire les temps d'arrêt par 30%