En resumen:
- El tiempo de inactividad de los equipos incluye el mantenimiento programado y las fallas imprevistas de las máquinas que detienen la producción. La medición precisa se basa en la captura automatizada de datos y la clasificación consistente de las paradas para identificar las causas raíz y mejorar la confiabilidad. El registro manual y la omisión de las microparadas a menudo distorsionan los datos, lo que lleva a estrategias de mantenimiento ineficaces e informes de rendimiento engañosos.
El término estándar de la industria es tiempo de inactividad de la máquina, y cubre tanto las paradas imprevistas, como averías y fallos, como las paradas planificadas, como el mantenimiento programado y los cambios de herramienta. Para los jefes de operaciones y los profesionales del mantenimiento, comprender el significado del tiempo de inactividad de los equipos es la base de cada decisión de fiabilidad y eficiencia que se toma en el taller. Herramientas como la plataforma OEE de Symestic y normas como la ISO 22400 confieren a este concepto una forma precisa y mensurable. Acertar con la definición no es algo académico. Determina si los datos de rendimiento dicen la verdad.
¿Qué es el tiempo de inactividad de los equipos y cómo se define?
Tiempo de inactividad del equipo se calcula como el tiempo de producción planeado menos el tiempo de funcionamiento real. Esa fórmula importa porque vincula el tiempo de inactividad a la producción programada, no al calendario completo. Una máquina que permanece inactiva un domingo en que no se planeó producción no está registrando tiempo de inactividad. Una máquina que se detiene a mitad de turno durante una corrida programada definitivamente sí lo hace.
La distinción entre tiempo de inactividad por avería o parada (downtime) y tiempo de inactividad sin producción (idle time) es igualmente fundamental. El tiempo de inactividad sin producción ocurre cuando no existen órdenes de producción. El tiempo de inactividad por parada ocurre cuando una máquina debería estar funcionando pero no lo está. Mezclar ambos infla la puntuación de la Efectividad General de los Equipos (OEE) y oculta dónde se están produciendo las pérdidas reales. El OEE, la métrica utilizada en la fabricación para medir la capacidad productiva, trata el tiempo de inactividad por parada como una pérdida de disponibilidad. El tiempo de inactividad sin producción queda totalmente fuera del cálculo del OEE.
Los gerentes de operaciones también deben tener en cuenta las microparadas. Se trata de paradas de menos de 60 segundos que la mayoría de los sistemas de registro manual nunca capturan. Parecen menores de forma aislada, pero pueden representar una parte significativa de la capacidad de producción perdida a lo largo de un turno. Un seguimiento preciso de los tiempos de inactividad requiere capturar estos eventos automáticamente, sin depender de que los operadores los registren a mano.
¿Qué causa el tiempo de inactividad de los equipos?
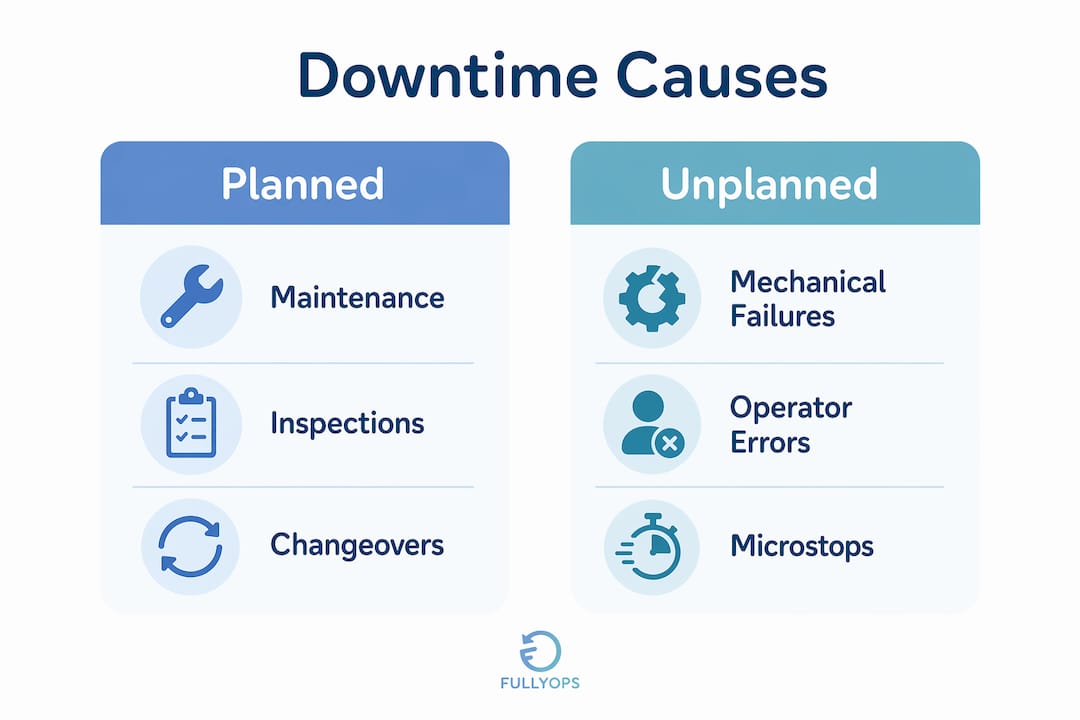
Las causas del tiempo de inactividad de los equipos se dividen claramente en dos categorías: planeadas y no planeadas. Cada una conlleva diferentes implicaciones de costos y exige una respuesta de gestión distinta.
Tiempo de inactividad planificado incluye:
- Mantenimiento preventivo e inspecciones programadas
- Cambios de herramientas y puestas a punto de máquinas
- Cambios planificados entre series de producción
- Calibración y controles de cumplimiento
Mantenimiento programado reduce las fallas imprevistas y está integrado en los planes de mantenimiento preventivo. Es un costo que aceptas para evitar un costo mayor e impredecible más adelante.
Tiempo de inactividad no planificado incluye:
- Averías mecánicas y fallos de componentes
- Fallos eléctricos y errores en el sistema de control
- Escasez de materiales o entregas tardías
- Ausencia de operadores o personal insuficiente
- Accidentes e incidentes de seguridad
- Fenómenos meteorológicos severos
El tiempo de inactividad no planificado genera sistemáticamente costos de reparación más elevados que el mantenimiento programado. La razón es sencilla. Una avería obliga a realizar un trabajo reactivo, lo que suele implicar la adquisición de piezas de emergencia, mano de obra en horas extra y retrasos en la producción que se propagan en cascada por el programa. El tiempo de inactividad planificado, por el contrario, cuenta con presupuesto, personal asignado y está controlado.
No todo el tiempo de inactividad se puede prevenir. Los programas de mantenimiento maduros tienen como objetivo convertir eventos costosos no planificados en intervalos de mantenimiento planificados y predecibles. El objetivo no es cero tiempo de inactividad. El objetivo es cero sorpresas.
Cómo medir y rastrear el tiempo de inactividad de los equipos con precisión
La medición precisa es donde la mayoría de los equipos de operaciones se quedan cortos. La brecha entre lo que realmente sucede en la planta y lo que se registra en una hoja de cálculo es más amplia de lo que la mayoría de los gerentes se da cuenta.
Utilice la captura de datos automatizada a partir de señales de PLC
La captura automática de datos a partir de señales de Autómatas Programables (PLC) elimina el sesgo de la introducción humana de datos en el registro de tiempos de inactividad. Cuando una máquina se detiene, el PLC registra el evento con una marca de tiempo. No se requiere la interpretación del operador. Esto produce un conjunto de datos fiable y consistente que el registro manual no puede igualar.
El registro manual introduce dos problemas. Los operadores pueden redondear la duración de las paradas y pueden omitir por completo las paradas cortas. Ambos errores distorsionan sus cifras de tiempo de inactividad y, por extensión, su puntuación OEE.
Aplicar códigos de motivo con clasificación jerárquica
Cada parada registrada debe incluir un código de motivo. Una jerarquía de códigos de motivo bien estructurada suele abarcar cuatro categorías: fallos técnicos, problemas de material, cambios de formato y causas organizativas como la ausencia de operadores. Esta clasificación permite analizar el tiempo de inactividad por causa raíz en lugar de por síntoma.
Los pasos numerados para construir un sistema de medición de tiempo de inactividad confiable son:
- Define qué se considera tiempo de inactividad (downtime) frente al tiempo de ocio (idle time) en su operación.
- Conectar el registro automatizado a las señales del PLC para todos los activos de producción.
- Asigna códigos de motivo a cada evento de parada, incluidas las microparadas.
- Establecer umbrales: clasificar las paradas de menos de 60 segundos como microparadas y realizar un seguimiento de las mismas por separado.
- Introducir los datos registrados en los KPI, incluidos el tiempo medio entre fallos (MTBF) y el tiempo medio de inactividad (MDT).
Los datos de tiempo de inactividad se alimentan directamente de los cálculos de MTBF y MDT, los cuales informan tanto el análisis de confiabilidad como la programación del mantenimiento. Una tendencia al alza del MDT en un activo específico indica que las reparaciones están tardando más, lo que puede señalar una brecha de habilidades, un problema de disponibilidad de piezas o un activo que se acerca al final de su vida útil.
Consejo profesional: Configura un código de motivo independiente para las paradas cortas de menos de 60 segundos. Si ese código aparece con frecuencia en una sola máquina, tienes un problema de rendimiento oculto que tu cifra general de OEE no está mostrando.
| Métrica | Definición | Lo que te dice |
|---|---|---|
| OEE | Disponibilidad × Rendimiento × Calidad | Capacidad productiva general de un activo |
| MTBF | Tiempo medio entre fallos | Fiabilidad de un activo a lo largo del tiempo |
| MDT | Duración promedio de cada evento de tiempo de inactividad | La rapidez con la que se resuelven las averías |
| Disponibilidad | Tiempo de funcionamiento real ÷ tiempo de producción planificado | Medida directa del impacto del tiempo de inactividad |
Cómo reducir el tiempo de inactividad de los equipos en operaciones industriales
Reducir el tiempo de inactividad no planificado requiere una combinación de mantenimiento proactivo, disciplina del operador y planificación de contingencias. Ninguna táctica por sí sola es suficiente.
Planificación del mantenimiento preventivo es la actividad de mayor impacto. El mantenimiento preventivo prolonga la vida útil de los componentes y reduce la frecuencia de fallas inesperadas. Cree programas de mantenimiento a partir del historial de la máquina y los datos del fabricante. Utilice un guía de programación de mantenimiento estructurar los intervalos en función de la condición real del activo en lugar de fechas de calendario arbitrarias.
Inspecciones a pie de operador detecte las señales de advertencia tempranas antes de que se conviertan en fallas. Los operarios que trabajan con equipos a diario notan cambios en la vibración, la temperatura, el ruido y el tiempo de ciclo que es posible que los sensores aún no señalen. Formalice las listas de verificación de inspección y registre los hallazgos en su sistema de mantenimiento. El pasos de mantenimiento preventivo que ofrecen el mayor valor suelen ser los más simples: inspecciones visuales, programas de lubricación y verificación de torque.
Planificación de contingencia mantiene la productividad de su personal cuando el tiempo de inactividad es inevitable. Un manual de contingencia asigna tareas escalonadas a operadores y técnicos durante los eventos de inactividad. Las tareas de baja prioridad, como el trabajo administrativo, la limpieza de áreas y las inspecciones menores, se pueden completar durante estas ventanas. La mano de obra no necesita permanecer inactiva simplemente porque una máquina está detenida.
Otras soluciones de tiempo inactivo de equipos que vale la pena considerar:
- Contratos de alquiler de equipos con proveedores como Caterpillar para cubrir paradas programadas extendidas
- Gestión de inventario de repuestos para reducir el tiempo medio de reparación (MTTR)
- Capacitar a los operadores de forma cruzada para que la ausencia no detenga la producción
- Digital gestión de órdenes de trabajo asignar y realizar un seguimiento de las tareas de reparación en tiempo real
Consejo profesional: Realice un seguimiento de su proporción de horas de tiempo de inactividad planificado frente al no planificado cada mes. Si los eventos no planificados representan más de la mitad de su tiempo de inactividad total, su programa de mantenimiento preventivo necesita atención inmediata.
Tiempo de inactividad vs. tiempo ocioso: por qué la distinción importa para los informes
Confundir el tiempo de inactividad por avería con el tiempo de inactividad por falta de trabajo es uno de los errores de informes más comunes en las operaciones de fabricación. El impacto del tiempo de inactividad de los equipos en la OEE es directo y mensurable. El tiempo de inactividad por falta de trabajo, por el contrario, refleja un problema de demanda o de programación, no un problema de fiabilidad de los equipos.
Mezclar el tiempo de inactividad con las cifras de tiempo de parada infla la OEE y oscurece las pérdidas reales. Una planta que registra los periodos de inactividad como tiempo de parada parecerá tener peor disponibilidad de equipos de la que realmente tiene. Una planta que registra el tiempo de parada como tiempo de inactividad parecerá más fiable de lo que es. Ningún error favorece una buena toma de decisiones.
| Concepto | Definición | ¿Incluido en el OEE? | Causa principal |
|---|---|---|---|
| Tiempo de inactividad planificado | Paradas programadas para mantenimiento o cambio | Sí, como pérdida de disponibilidad | Planificación operativa |
| Tiempo de inactividad no planificado | Paradas imprevistas debido a fallas o averías | Sí, como pérdida de disponibilidad | Falla de equipos o procesos |
| Tiempo de inactividad | Máquina disponible pero no existe orden de producción | No | Demanda o programación |
| Microparada | Parada de menos de 60 segundos, a menudo sin registrar | Sí, como pérdida de rendimiento | Atascos menores, fallos de sensores |
La implicación práctica es que sus definiciones de registro deben acordarse y aplicarse de manera consistente en todos los turnos y todos los activos. Las definiciones inconsistentes producen datos inconsistentes. Los datos inconsistentes producen decisiones que no reflejan la realidad. Para los gerentes de operaciones que realizan un seguimiento eficiencia operacional, esta distinción no es un tecnicismo. Es la diferencia entre un indicador clave de rendimiento (KPI) fiable y uno engañoso.
Principales conclusiones
El tiempo de inactividad de los equipos se gestiona mejor convirtiendo los eventos no planificados en planificados mediante una medición precisa, mantenimiento preventivo y planificación de contingencias.
| Punto | Detalles |
|---|---|
| Defina el tiempo de inactividad con precisión | Separe el tiempo de inactividad del tiempo ocioso para mantener los cálculos de OEE precisos y significativos. |
| Automatizar la captura de datos | Utilice señales de PLC para registrar paradas automáticamente y eliminar errores de entrada manual. |
| Registrar las microparadas | Las paradas de menos de 60 segundos pueden ocultar pérdidas de producción significativas si no se registran. |
| Prioriza el mantenimiento preventivo | El mantenimiento programado reduce las fallas imprevistas y disminuye los costos totales de reparación. |
| Planificar para el tiempo de inactividad inevitable | Un manual de contingencia mantiene la mano de obra productiva durante los eventos de inactividad. |
La brecha de informes es donde la mayoría de los equipos de operaciones pierden terreno
El problema más persistente que veo en las operaciones industriales no es el tiempo de inactividad en sí. Es la brecha entre lo que ocurre en la planta y lo que se registra en el sistema. Los equipos invierten en programas de mantenimiento, capacitan a sus técnicos y aun así terminan con cifras de OEE que no reflejan la realidad. El culpable es casi siempre el proceso de registro.
La entrada manual es la mayor fuente individual de distorsión. Los operadores bajo presión de producción omiten las paradas cortas. Los supervisores redondean las duraciones. Los códigos de motivo se asignan a la categoría disponible más cercana en lugar de a la correcta. El resultado es un conjunto de datos que parece limpio pero que no dice casi nada útil sobre dónde están realmente sus pérdidas.
La segunda trampa es ignorar las microparadas. Una máquina que se atasca durante 45 segundos, se despeja sola y repite ese patrón doce veces por turno está perdiendo tiempo de producción significativo. Debido a que ningún evento individual supera el umbral que activa una entrada de registro formal, el problema es invisible en los informes. Se ve una cifra de disponibilidad saludable y se pasa por alto por completo la pérdida de rendimiento.
El tercer problema es la ausencia de planificación de contingencias. El tiempo de inactividad nunca se puede prevenir por completo. Los equipos de operaciones que lo gestionan mejor son aquellos que ya han decidido qué sucede cuando un activo crítico deja de funcionar. Tienen una lista de tareas preparada, las asignan de inmediato y no pierden ni una hora en la incertidumbre antes de que se reanude el trabajo.
El objetivo no es una operación sin tiempo de inactividad. Eso no se puede lograr en ningún entorno industrial real. El objetivo es una operación predecible donde los eventos no planificados sean raros, breves y estén bien gestionados cuando ocurren.
— Pedro
Cómo Fullyops admite el monitoreo de tiempo de inactividad y la gestión de activos
Fullyops proporciona a los gestores de operaciones y profesionales de mantenimiento las herramientas para poner estas prácticas en marcha sin necesidad de construir un sistema a medida desde cero. El proceso de gestión de órdenes de trabajo de la plataforma conecta el registro de fallos directamente con la asignación de tareas de reparación, reduciendo el tiempo entre un evento de parada y la respuesta del técnico. El tutorial de asignación de recursos guía a los equipos en la asignación eficiente de mano de obra y piezas durante los tiempos de inactividad tanto planificados como no planificados. Fullyops también integra análisis operativos para realizar un seguimiento de las tendencias de MTBF, MDT y disponibilidad en toda su flota de activos, proporcionándole los datos que necesita para tomar decisiones de programación de mantenimiento basadas en evidencia en lugar de en la costumbre.
PREGUNTAS FRECUENTES
¿Qué significa el tiempo de inactividad de los equipos en la fabricación?
El tiempo de inactividad de los equipos es cualquier período en el que una máquina programada para producir no genera producción. Incluye tanto las paradas planificadas, como el mantenimiento, como las no planificadas, como las averías.
¿Cómo se calcula el tiempo de inactividad de los equipos?
El tiempo de inactividad es igual al tiempo de producción planificado menos el tiempo de funcionamiento real. Esta cifra se utiliza luego para calcular el componente de disponibilidad del OEE.
¿Cuáles son las principales causas del tiempo de inactividad de los equipos?
Las causas planificadas incluyen mantenimiento programado, inspecciones y cambios de modelo. Las causas no planificadas incluyen fallas mecánicas, escasez de material, ausencia de operarios y accidentes.
¿En qué se diferencia el tiempo de inactividad (downtime) del tiempo de ocio o tiempo sin usar (idle time)?
El tiempo de inactividad (downtime) se produce cuando una máquina debería estar funcionando pero no lo hace. El tiempo de parada (idle time) ocurre cuando no existe ninguna orden de producción. Solo el tiempo de inactividad reduce la disponibilidad de la OEE. El tiempo de parada queda fuera del cálculo de la OEE.
¿Cuál es la forma más eficaz de reducir el tiempo de inactividad no planificado?
El mantenimiento preventivo combinado con el registro automatizado de paradas y códigos de motivos estructurados ofrece a los equipos de operaciones la alerta más temprana posible sobre el desarrollo de fallas, reduciendo la frecuencia y duración de los eventos no planificados.
Recomendado
- Por qué supervisar el tiempo de inactividad de las máquinas: una guía para gerentes
- Guía de programación de mantenimiento para optimizar el tiempo de actividad de los activos
- Guía de análisis de rendimiento de equipos para equipos de mantenimiento
- Planificación del mantenimiento paso a paso: Reduzca el tiempo de inactividad en 30%