En resumen:
- La eficiencia operativa a menudo se malinterpreta como un número único, pero refleja un sistema complejo y multidimensional que requiere un diagnóstico detallado. La medición adecuada implica descomponer métricas como la OEE en categorías de pérdida específicas —disponibilidad, rendimiento y calidad— para identificar acciones de mejora específicas. Los líderes que tratan las métricas de eficiencia como herramientas de diagnóstico en lugar de objetivos de rendimiento logran mejoras operativas más significativas y sostenibles.
La eficiencia operativa es uno de los objetivos más citados en las operaciones industriales, pero sigue siendo uno de los más malinterpretados. Muchos líderes de plantas la tratan como una cifra única que hay que maximizar, un porcentaje que reportar hacia arriba o un indicador clave de rendimiento (KPI) que marcar en un panel trimestral. Esa suposición conduce a diagnósticos erróneos, gastos de capital malgastados y programas de mantenimiento que abordan los síntomas en lugar de las causas raíz. Esta guía elimina el ruido ofreciendo definiciones precisas, marcos de medición basados en evidencias y pasos prácticos para traducir los datos de eficiencia en acciones significativas en todos sus activos y equipos.
Índice
- Comprender la eficiencia operativa: definición y fundamentos
- El marco OEE: cómo medir y desglosar la eficiencia
- Más allá de la OEE: métricas modernas y cuándo ampliar su perspectiva
- Aplicación de métricas de eficiencia en la práctica: del diagnóstico a la acción
- Una perspectiva desde el terreno: lo que la mayoría de los líderes pasan por alto sobre las métricas de eficiencia
- Mejora de su eficiencia operativa: herramientas y próximos pasos
- Preguntas más frecuentes
Principales conclusiones
| Punto | Detalles |
|---|---|
| El desglose es clave | No trates la eficiencia operativa como una sola puntuación: desglósala para identificar los problemas de raíz. |
| Mide lo que importa | El OEE clásico es un punto de partida, pero adapte sus métricas a las necesidades locales en tiempo real para obtener una mayor perspectiva. |
| Del diagnóstico a la acción | Aprovecha las métricas desglosadas para asignar mejoras específicas, no te limites a rastrear el rendimiento. |
| Evoluciona con contexto | Revisa y define claramente tus métricas a medida que cambia tu panorama operativo. |
Comprender la eficiencia operativa: definición y fundamentos
La eficiencia operativa, en términos simples, se refiere a la capacidad de una instalación o proceso para ofrecer el máximo rendimiento a partir de sus recursos disponibles, minimizando al mismo tiempo el desperdicio, el tiempo de inactividad y los defectos. En contextos industriales, esta definición va mucho más allá de los cálculos de costo por unidad. Abarca la fiabilidad de los equipos, la consistencia de los procesos, la productividad de la mano de obra y la calidad de la producción, todo lo cual funciona en conjunto como variables interdependientes.
El problema es que la mayor5 parte de las organizaciones reducen esto a una sola cifra principal, y ah9 es donde empiezan los problemas. Una puntuaci9n compuesta del 78% por s9 sola no dice casi nada. No indica si las pr9didas se deben a paradas imprevistas, velocidades de ciclo lentas o productos rechazados. Sin ese nivel de detalle, las iniciativas de mejora son esencialmente meras conjeturas.
Considera qué es la eficiencia operativa es ¿y qué es no es:
Qué es la eficiencia operacional:
- Una medida multidimensional de qué tan bien se están convirtiendo los recursos en producción productiva
- Un marco de diagnóstico para identificar categorías específicas de pérdida
- Un objetivo de mejora continua vinculado a causas raíz específicas y medibles
- Una herramienta para alinear las funciones de mantenimiento, producción y calidad en torno a datos compartidos
Lo que no es la eficiencia operativa:
- Un solo número que refleja la salud integral de tus operaciones
- Un punto de referencia estático que se informará una vez por trimestre
- Sinónimo de reducción de costos o reducción de personal
- Algo que se puede mejorar sin antes comprender dónde se producen las pérdidas
“La práctica experta enfatiza descomponiendo la puntuación compuesta para diagnosticar la categoría de pérdida específica, en lugar de tratar la OEE como un número monolítico que debe maximizarse de forma aislada.”
Esta distinción importa enormemente. Los líderes de instalaciones que persiguen una cifra principal sin descomponerla a menudo invertirán en las áreas equivocadas. Por ejemplo, gastar en maquinaria más rápida cuando la verdadera limitación es la baja disponibilidad debido al mantenimiento no planificado. Mejorando eficiencia operativa para servicios de campo sigue la misma lógica: necesitas comprender exactamente dónde se están perdiendo tiempo y recursos antes de poder intervenir de manera significativa.
El marco OEE: cómo medir y desglosar la eficiencia
OEE, o Eficiencia General de los Equipos, es la métrica más utilizada para cuantificar la eficiencia operativa en entornos industriales y de fabricación. Se calcula como:
OEE = Disponibilidad × Rendimiento × Calidad
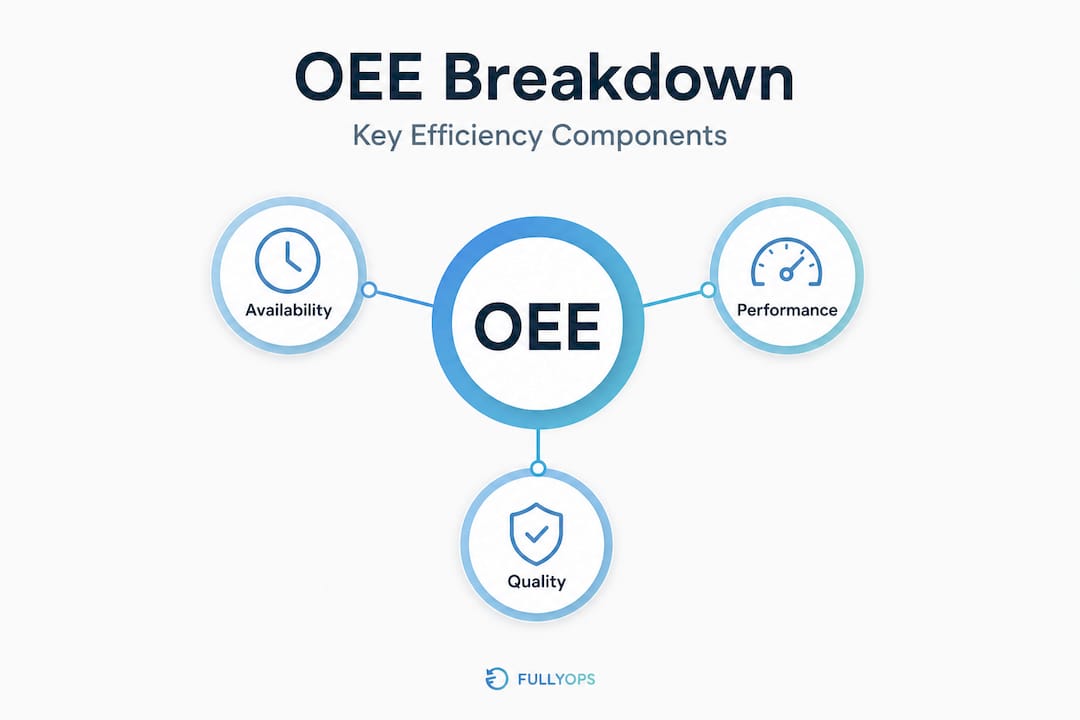
Cada componente captura una categoría distinta de pérdida, y comprender las tres es esencial para cualquier programa de eficiencia creíble.
| componente OEE | Lo que mide | Causas típicas de pérdida |
|---|---|---|
| Disponibilidad | Porcentaje del tiempo programado que el equipo está funcionando realmente | Paradas no planificadas, retrasos por cambio de formato, espera de materiales |
| Rendimiento | Velocidad de producción en relación con el máximo ideal o teórico | Funcionamiento a velocidad reducida, paradas menores, ineficiencia del operador |
| Calidad | Proporción de producción que cumple con las especificaciones en la primera pasada | Defectos, reproceso, chatarra, desperdicio de puesta en marcha |
Por lo general, se considera que una puntuación de OEE de categoría mundial es del 85% o superior, aunque este punto de referencia debe interpretarse con cuidado. El OEE se calcula a partir de estos tres componentes, y una instalación puede obtener una buena puntuación general y aun así experimentar pérdidas significativas en una categoría que la cifra agregada oculta.
Aquí hay un proceso sencillo para recopilar datos y calcular la OEE para una sola máquina o línea de producción:
- Defina el tiempo de producción planificado. Empieza con el tiempo de turno total disponible y resta cualquier parada planificada, como los descansos programados o las ventanas de mantenimiento planificadas. Esto te da el tiempo de producción planificado.
- Registrar el tiempo de ejecución real. Registre todas las paradas no planificadas, averías y retrasos durante el turno. Reste estos del tiempo de producción planificado para calcular el tiempo de funcionamiento real. La disponibilidad es igual al tiempo de funcionamiento real dividido por el tiempo de producción planificado.
- Mide la producción real frente a la producción ideal. Determine el tiempo de ciclo ideal para la máquina y multiplíquelo por el tiempo de funcionamiento real para calcular la producción máxima teórica. Divida la producción real entre esta cifra para obtener su puntuación de rendimiento.
- Rastrea la producción buena frente a la total. Cuenta solo las unidades que pasen los controles de calidad en el primer intento. Divide esto entre el total de unidades producidas para calcular la Calidad.
- Multiplica las tres puntuaciones juntas. Disponibilidad × Rendimiento × Calidad le da el porcentaje de OEE para esa máquina, turno o corrida de producción.
- Registra los resultados de manera constante. Utiliza la misma metodología para cada turno y cada activo para que las comparaciones sean válidas a lo largo del tiempo.
Consejo profesional: Realice un seguimiento de la OEE por separado para cada máquina, turno y línea de producto en lugar de agrupar todo en una sola cifra para toda la planta. Una puntuación combinada en diez máquinas ocultará que un activo está arrastrando su disponibilidad hasta el 60%, mientras que los otros nueve funcionan al 90%.
Mejorando eficiencia en el servicio de campo se basa en un enfoque igualmente detallado: segmentar los datos de rendimiento por técnico, tipo de activo y región de servicio para identificar dónde se concentran las pérdidas reales en lugar de actuar sobre tendencias agregadas.
Más allá de la OEE: métricas modernas y cuándo ampliar su perspectiva
Aunque el OEE sigue siendo la base de la medición de la eficiencia industrial, se diseñó originalmente para entornos de fabricación discreta. A medida que las operaciones se han vuelto más complejas, involucrando líneas de multiproducto, demanda variable y sistemas de activos interconectados, ha evolucionado un cuerpo cada vez mayor de investigación y práctica para abordar sus limitaciones.
Marcos de OEE amplificados, incluida la Eficiencia General del Equipo Modificada (MOEE), incorporan factores operacionales adicionales que el OEE clásico no capta. La MOEE, por ejemplo, puede tener en cuenta factores como las pérdidas por mantenimiento planificado, la eficiencia energética o las tasas de utilización impulsadas por la demanda. Esto la hace más relevante para instalaciones que operan en entornos de producción altamente variables.
| Métrica | Lo que mide | Más adecuado para | Compromiso clave |
|---|---|---|---|
| OEE clásico | Disponibilidad × Rendimiento × Calidad | Líneas de fabricación estables y de un solo producto | Simple y coherente, pero puede pasar por alto pérdidas específicas del contexto |
| MOEE (OEE Modificado) | OEE más factores operativos adicionales | Entornos multiproducto de demanda variable | Más relevante, pero más difícil de comparar entre sitios |
| KPIs holísticos | Fiabilidad de activos, consumo de energía, coste del ciclo de vida, cumplimiento de los SLA | Gestión completa del ciclo de vida de los activos | Toma de decisiones integral, pero compleja de mantener |
El equilibrio aquí es significativo. Añadir complejidad a su marco de medición mejora la relevancia para la toma de decisiones, pero puede hacer que las comparaciones interanuales y entre plantas no sean confiables si no se gestionan con cuidado. Una instalación que cambie de la OEE clásica a la MOEE a mitad de año tendrá dificultades con las comparaciones históricas si no realiza una recalibración cuidadosa.
Por optimización de la gestión de servicios de campo, consideraciones similares se aplican: indicadores clave de rendimiento más amplios que abarcan el tiempo de respuesta, las tasas de reparación en la primera visita y la utilización de los técnicos cuentan una historia más completa que cualquier métrica individual, pero solo si se definen de manera uniforme y se revisan con respecto a líneas de base estables. Del mismo modo, programación de servicios eficiente depende de métricas claras y bien documentadas que los técnicos y los gerentes entiendan y sobre las cuales puedan actuar sin ambigüedad.
Consejo útil: Si decides ampliar tu marco de métricas, documenta la definición exacta de cada nuevo KPI y registra la fecha de cualquier cambio metodológico. Esto preserva la integridad de los datos de tendencias históricas y evita comparaciones engañosas a nivel de la alta dirección.
Aplicación de métricas de eficiencia en la práctica: del diagnóstico a la acción
Comprender cómo se calculan la OEE y sus variantes es solo la mitad de la batalla. El mayor desafío es traducir esos datos en acciones específicas y efectivas sobre el terreno. El riesgo de tratar la eficiencia como un único número agregado es que oculta el origen de las pérdidas, lo que lleva a los equipos a aplicar intervenciones genéricas que no abordan las causas raíz.
Aquí hay un enfoque práctico paso a paso para utilizar la descomposición y pasar del diagnóstico a la acción:
- Segmenta tus datos de OEE. Desglose sus resultados de OEE por máquina, línea de producción, turno y tipo de producto. Las puntuaciones agregadas son útiles para los informes ejecutivos, pero los datos granulares son los que impulsan la mejora.
- Identifique la categoría de pérdida dominante. Para cada activo o línea, determine si la pérdida principal se encuentra en la Disponibilidad, el Rendimiento o la Calidad. Esto reduce inmediatamente el alcance del diagnóstico y evita la asignación incorrecta de recursos.
- Realizar un análisis de causa raíz dentro de la categoría de pérdidas. Si la disponibilidad es baja, investigue las causas específicas: ¿son las averías imprevistas, es el tiempo de respuesta del mantenimiento demasiado lento, hay restricciones en el suministro de materiales? Si el rendimiento es el problema, examine las desviaciones en el tiempo de ciclo, las paradas menores y las prácticas de los operadores.
- Asignar acciones de mejora a impulsores de pérdidas específicos. Cada acción debe abordar directamente una pérdida cuantificada. Evite iniciativas genéricas como “mejorar el mantenimiento” en favor de intervenciones específicas como “reducir el tiempo medio de reparación en el Activo X de 4 horas a 2 horas mediante la implementación de kits de piezas planificadas”.”
- Establezca objetivos medibles y ciclos de revisión. Acuerden cómo se ve numéricamente una mejora y en qué plazo. Las frecuencias de revisión semanal suelen ser apropiadas para los flujos de trabajo de mejora activa.
- Cierra el círculo con datos. Tras implementar los cambios, verifica mediante datos si la categoría de pérdida objetivo ha mejorado. Si no es así, vuelve al análisis de causa raíz en lugar de asumir que la intervención fue correcta.
Consejo experto: Asigne acciones de mejora basándose en datos, no en la intuición. Es común que los ingenieros experimentados tengan fuertes intuiciones sobre dónde ocurren las pérdidas, pero los datos revelan frecuentemente que la intuición apunta al segundo o tercer mayor contribuyente en lugar del principal.
Automatización de flujos de trabajo para mayor eficiencia es un complemento natural de este proceso de diagnóstico, eliminando las demoras de los informes manuales que ralentizan el ciclo de retroalimentación entre la recopilación de datos y la acción. De igual manera, la capacidad de optimizar las solicitudes de mantenimiento garantiza que los problemas identificados pasen del diagnóstico a la resolución sin fricción administrativa innecesaria.
Una perspectiva desde el terreno: lo que la mayoría de los líderes pasan por alto sobre las métricas de eficiencia
Habiendo cubierto los marcos de trabajo y los pasos prácticos en detalle, vale la pena abordar un patrón que surge repetidamente en las operaciones industriales: la búsqueda de la puntuación OEE o MOEE más alta posible como un fin en sí mismo.
Este es un error más importante de lo que parece. Considere una instalación que logra una puntuación OEE del 90 % reduciendo las ventanas de mantenimiento planificado para minimizar las pérdidas de disponibilidad. Sobre el papel, el número se ve excelente. En la práctica, el mantenimiento diferido se acumula en una fragilidad que se manifiesta más tarde como fallas catastróficas y no planificadas. La métrica mejoró; el sistema subyacente se volvió menos confiable.
La misma dinámica se repite con las métricas de calidad. Los equipos bajo presión para mejorar su componente de calidad a veces responden ajustando los umbrales de inspección en lugar de abordar la variación del proceso que genera los defectos. La puntuación aumenta; el problema de calidad del producto persiste.
El problema más profundo es que las métricas de eficacia ampliadas reflejan un dilema genuino: una mayor exhaustividad puede mejorar la pertinencia de las decisiones, pero también puede alterar la metodología de cálculo de formas que hacen que las comparaciones entre sitios o interanuales no sean confiables. Cuando los altos cargos vinculan las bonificaciones o las evaluaciones de desempeño a un KPI compuesto sin comprender cómo se construye, el incentivo para manipular los datos de entrada se vuelve significativo.
Los líderes de instalaciones más eficaces que observamos comparten una disciplina común: tratan las métricas de eficiencia como herramientas de diagnóstico, y no como objetivos de rendimiento. Se preguntan “¿qué nos dice este número sobre dónde mirar?” en lugar de “¿cómo hacemos que este número sea más alto?”. Ese cambio de enfoque, aunque aparentemente sutil, lo cambia todo en cuanto a cómo responden los equipos a los datos y hacia dónde se dirigen los esfuerzos de mejora.
La medición de la eficiencia operativa, hecha correctamente, es una conversación diagnóstica continua entre los datos, el conocimiento de los procesos y la experiencia humana. No es un ejercicio de panel de control.
Mejora de su eficiencia operativa: herramientas y próximos pasos
Llevar los marcos de esta guía a la práctica requiere algo más que una hoja de cálculo y buenas intenciones. Las herramientas digitales adecuadas marcan la diferencia entre la medición de la eficiencia como un ejercicio periódico y la eficiencia operativa como una capacidad verdaderamente continua. FullyOps ofrece un enfoque estructurado para asignación de recursos para la gestión de activos, ayudando a los equipos de operaciones a conectar sus datos de OEE directamente con la programación de mantenimiento, la gestión de órdenes de trabajo y el análisis de rendimiento. Manteniéndose a la vanguardia de las prácticas emergentes a través de recursos sobre tendencias que mejoran la eficiencia en la gestión de activos garantiza que sus marcos de trabajo se mantengan actualizados. Para la implementación práctica, el guía de seguimiento de mantenimiento esencial ofrece listas de verificación prácticas para respaldar la recopilación de datos consistente en toda su base de activos.
Preguntas más frecuentes
¿Cómo puedo saber si mis instalaciones son verdaderamente eficientes a nivel operacional?
Evalúe la eficiencia de las instalaciones desglosando la OEE por categoría de pérdida en cada línea, turno y activo, y luego compare con los puntos de referencia reconocidos de la industria y supervise las tendencias durante períodos consecutivos en lugar de depender de una sola puntuación puntual.
¿Cuál es la diferencia entre eficiencia y eficacia en las operaciones?
La eficiencia se centra en maximizar la producción a partir de unos recursos dados minimizando el desperdicio y el consumo de recursos, mientras que la eficacia mide hasta qué punto los resultados operativos se alinean con los objetivos estratégicos del negocio, como la satisfacción del cliente o el cumplimiento de los niveles de servicio.
¿Debo utilizar siempre el OEE clásico para medir la eficiencia?
El OEE clásico proporciona una base fiable y ampliamente entendida, pero las instalaciones que operan en entornos variables o multiproducto pueden beneficiarse de marcos de OEE modificados que incorporen factores contextuales adicionales, siempre que dichos marcos se definan claramente y se apliquen de forma consistente.
¿Con qué frecuencia debo revisar mis métricas de eficiencia?
Revise las métricas clave de eficiencia como mínimo semanalmente para los flujos de trabajo de mejora activa, y lleve a cabo una revisión detallada tras cualquier incidente importante de equipos, cambio de proceso o modificación en el programa de producción para capturar información oportuna.
¿Cuál es la causa principal de la baja eficiencia operativa en los activos industriales?
La mayoría de las pérdidas de eficiencia se deben a problemas específicos e identificables dentro de los componentes de Disponibilidad, Rendimiento o Calidad; descomponer estas categorías de manera sistemática revela el factor de pérdida dominante y dirige los recursos hacia la intervención con mayor probabilidad de ofrecer una mejora medible.
Recomendado
- ¿Por qué mejorar la asignación de recursos para la eficiencia operativa?
- 7 estrategias probadas de gestión de recursos para la eficiencia de los activos
- Qué es el mantenimiento preventivo: guía para gerentes de operaciones
- Optimiza la eficiencia con auditorías de mantenimiento: una guía completa