Resumo:
- O tempo de inatividade do equipamento inclui a manutenção programada e as falhas imprevistas de máquinas que interrompem a produção. A medição precisa depende da recolha automatizada de dados e da classificação consistente das paragens para identificar as causas raiz e melhorar a fiabilidade. O registo manual e a desconsideração das microparagens distorcem frequentemente os dados, conduzindo a estratégias de manutenção ineficazes e a relatórios de desempenho enganosos.
O termo padrão da indústria é inatividade da máquina, e abrange tanto as paragens não planeadas, tais como avarias e falhas, como as paragens planeadas, tais como manutenção programada e mudanças de ferramentas. Para diretores de operações e profissionais de manutenção, compreender o significado de tempo de inatividade de equipamento é a base de cada decisão de fiabilidade e eficiência que toma no chão de fábrica. Ferramentas como a plataforma OEE da Symestic e normas como a ISO 22400 dão a este conceito uma forma precisa e mensurável. Acertar na definição não é académico. Determina se os seus dados de desempenho dizem a verdade.
O que é a inatividade de equipamentos e como é definida?
Tempo de inatividade de equipamento é calculado como o Tempo de Produção Planeado menos o Tempo de Funcionamento Efetivo. Esta fórmula é importante porque associa o tempo de inatividade à produção programada, e não ao calendário completo. Uma máquina que fica parada num domingo, quando não estava prevista qualquer produção, não regista tempo de inatividade. Uma máquina que pára a meio do turno durante uma produção programada regista-o, sem dúvida.
A distinção entre tempo de inatividade operacional (downtime) e tempo de ociosidade é igualmente crucial. O tempo de ociosidade ocorre quando não existem ordens de produção. O tempo de inatividade operacional ocorre quando uma máquina devia estar a funcionar, mas não está. Misturar ambos inflaciona a sua pontuação de Eficiência Global do Equipamento (OEE) e oculta onde as perdas reais estão a ocorrer. O OEE, a métrica utilizada na fabricação para medir a capacidade produtiva, trata o tempo de inatividade operacional como uma perda de disponibilidade. O tempo de ociosidade fica totalmente fora do cálculo do OEE.
Os gestores de operações também precisam de ter em conta as microparagens. Trata-se de paragens com menos de 60 segundos que a maioria dos sistemas de registo manual nunca capta. Parecem insignificantes isoladamente, mas podem representar uma parcela significativa da capacidade de produção perdida ao longo de um turno. O acompanhamento preciso das paragens requer a captação automática destes eventos, sem depender dos operadores para os registar manualmente.
O que causa a paragem de equipamentos?
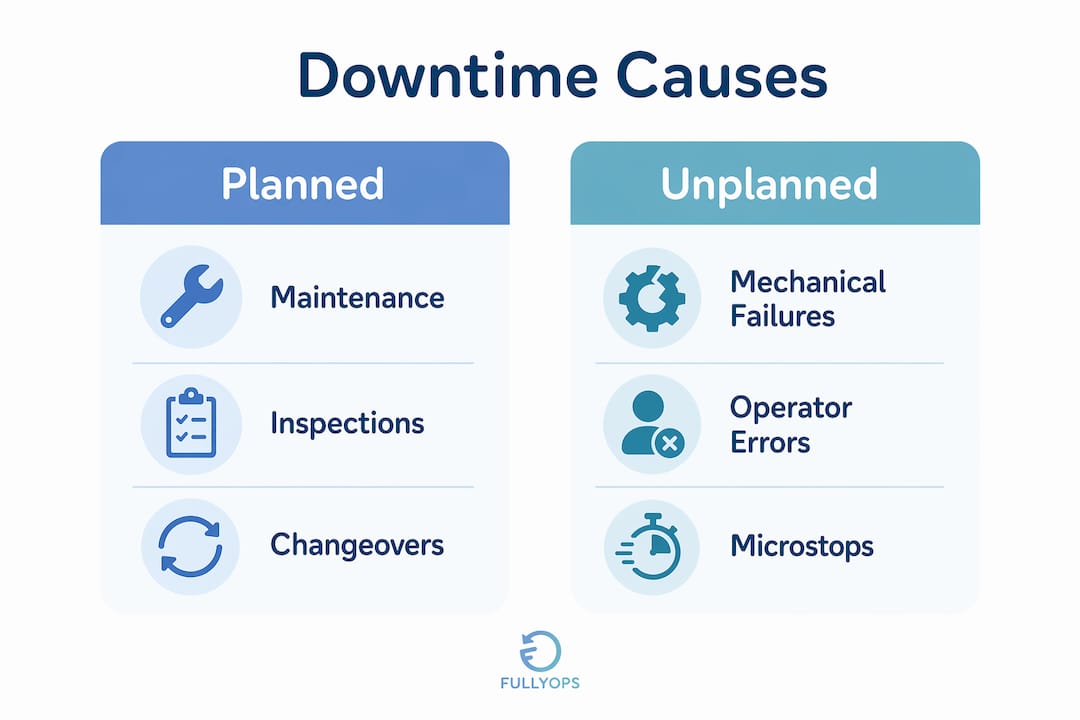
As causas da paragem de equipamento dividem-se nitidamente em duas categorias: planeadas e não planeadas. Cada uma comporta implicações de custos diferentes e exige uma resposta de gestão distinta.
Interrupção programada inclui:
- Manutenção preventiva e inspeções programadas
- Alterações de ferramentas e configurações de máquinas
- Mudanças planeadas entre lotes de produção
- Calibração e verificações de conformidade
Manutenção agendada reduz as falhas não planeadas e está integrado nos planos de manutenção preventiva. É um custo que aceita para evitar um custo maior e imprevisível mais tarde.
Paragem não planeada inclui:
- Avarias mecânicas e falhas de componentes
- Avarias elétricas e erros no sistema de controlo
- Escassez de materiais ou entregas atrasadas
- Ausência de operador ou pessoal insuficiente
- Acidentes e incidentes de segurança
- Fenómenos meteorológicos extremos
As paragens não planeadas acarretam consistentemente custos de reparação mais elevados do que a manutenção programada. O motivo é simples. Uma avaria obriga a trabalho reativo, o que normalmente significa aquisição urgente de peças, trabalho suplementar e atrasos de produção que se propagam em cadeia pelo plano. A paragem planeada, pelo contrário, é orçamentada, guarnecida de pessoal e controlada.
Nem toda a inatividade é evitável. Os programas de manutenção maduros visam converter eventos não planeados dispendiosos em intervalos de manutenção planeados e previsíveis. O objetivo não é zero inatividade. O objetivo é zero surpresas.
Como medir e registar o tempo de inatividade de equipamentos com precisão
A medição rigorosa é a área onde a maioria das equipas operacionais falha. O fosso entre o que realmente acontece no terreno e o que é registado numa folha de cálculo é maior do que a maioria dos gestores imagina.
Utilizar a recolha de dados automatizada a partir de sinais de PLC
A captura automática de dados a partir de sinais de Autómatos Programáveis (PLC) elimina o viés humano de introdução de dados no registo de paragens. Quando uma máquina para, o PLC regista o evento com um carimbo de data/hora. Não é necessária qualquer interpretação por parte do operador. Isto produz um conjunto de dados fiável e consistente que a introdução manual não consegue igualar.
O registo manual introduz dois problemas. Os operadores podem arredondar as durações das paragens e podem omitir totalmente as paragens curtas. Ambos os erros distorcem os seus valores de tempo de inatividade e, por extensão, a sua pontuação OEE.
Aplicar códigos de motivo com classificação hierárquica
Todas as paragens registadas devem incluir um código de motivo. Uma hierarquia de códigos de motivo bem estruturada abrange normalmente quatro categorias: avarias técnicas, problemas de materiais, preparações e causas organizacionais, tais como a ausência de operadores. Esta classificação permite-lhe analisar o tempo de inatividade pela causa raiz e não pelo sintoma.
Os passos numerados para construir um sistema fiável de medição de inatividade são:
- Defina o que conta como tempo de paragem versus tempo ocioso na sua operação.
- Ligar o registo automatizado aos sinais do autómato para todos os ativos de produção.
- Atribua códigos de motivo a cada evento de paragem, incluindo as micropausas.
- Definir limiares: classificar as paragens com menos de 60 segundos como microparagens e monitorizá-las separadamente.
- Inserir dados registados em KPIs, incluindo o Tempo Médio entre Avarias (MTBF) e o Tempo Médio de Indisponibilidade (MDT).
Os dados de tempo de inatividade alimentam diretamente os cálculos de MTBF e MDT, que fundamentam tanto a análise de fiabilidade como o planeamento da manutenção. Uma tendência ascendente do MDT num ativo específico indica que as reparações estão a demorar mais tempo, o que pode sinalizar uma lacuna de competências, um problema de disponibilidade de peças ou um ativo a aproximar-se do fim de vida.
Dica profissional: Configure um código de motivo separado para microparagens com menos de 60 segundos. Se esse código aparecer com frequência numa única máquina, tem um problema de desempenho oculto que o seu valor global de OEE não está a mostrar.
| Métrica | Definição | O que isso lhe diz |
|---|---|---|
| OEE | Disponibilidade × Desempenho × Qualidade | Capacidade produtiva global de um ativo |
| MTBF | Tempo médio entre falhas | Fiabilidade de um ativo ao longo do tempo |
| MDT | Duração média de cada evento de indisponibilidade | A rapidez com que as avarias são resolvidas |
| Disponibilidade | Tempo de execução real ÷ tempo de produção planeado | Medição direta do impacto da indisponibilidade |
Como reduzir as paragens de equipamento em operações industriais
A redução do tempo de paragem não planeado requer uma combinação de manutenção proativa, disciplina dos operadores e planeamento de contingência. Nenhuma tática isolada é suficiente por si só.
Planeamento da manutenção preventiva é a atividade de maior impacto. A manutenção preventiva prolonga a vida útil dos componentes e reduz a frequência de falhas inesperadas. Elabore cronogramas de manutenção a partir do histórico das máquinas e dos dados do fabricante. Utilize um guia de agendamento de manutenção estruturar os intervalos em função da condição real do ativo, em vez de datas de calendário arbitrárias.
Inspeções de rotina pelos operadores detete os sinais de aviso prévios antes de se tornarem em avarias. Os operadores que trabalham diariamente com o equipamento detetam alterações na vibração, temperatura, ruído e tempo de ciclo que os sensores ainda podem não assinalar. Formalize listas de verificação de rondas e registe as conclusões no seu sistema de manutenção. O passos de manutenção preventiva que proporcionam mais valor são frequentemente os mais simples: inspeções visuais, planos de lubrificação e verificação do binário.
Plano de contingência mantém a sua mão de obra produtiva quando as paragens são inevitáveis. Um plano de contingência atribui tarefas faseadas a operadores e técnicos durante eventos de paragem. Tarefas de baixa prioridade, como trabalho administrativo, limpeza de áreas e inspeções menores, podem ser concluídas durante estas janelas. A mão de obra não precisa de ficar inativa simplesmente porque uma máquina está parada.
Outras soluções de paragem de equipamento que vale a pena considerar:
- Contratos de aluguer de equipamento com fornecedores como a Caterpillar para cobrir paragens programadas prolongadas
- Gestão de inventário de peças sobresselentes para reduzir o Tempo Médio de Reparação (MTTR)
- Formação cruzada de operadores para que a ausência não paralise a produção
- Digital gestão de ordens de trabalho atribuir e acompanhar tarefas de reparação em tempo real
Dica profissional: Acompanhe o rácio de horas de inatividade planeadas versus não planeadas todos os meses. Se os eventos não planeados representarem mais do metade do seu tempo total de inatividade, o seu programa de manutenção preventiva necessita de atenção imediata.
Tempo de inatividade vs. tempo ócio: porque é que a distinção importa para a elaboração de relatórios
Confundir o tempo de inatividade não planeado com o tempo de ociosidade é um dos erros de relatório mais comuns nas operações de fabrico. O impacto do tempo de inatividade do equipamento no OEE é direto and mensurável. O tempo de ociosidade, por contraste, reflete um problema de procura ou de agendamento, e não um problema de fiabilidade do equipamento.
Misturar o tempo de ociosidade nos valores de paragem inflaciona a OEE e oculta as perdas reais. Uma fábrica que regista períodos de ociosidade como tempo de paragem parecerá ter uma disponibilidade de equipamento pior do que realmente tem. Uma fábrica que regista o tempo de paragem como tempo de ociosidade parecerá mais fiável do que é. Nenhum dos erros apoia uma boa tomada de decisão.
| Conceito | Definição | Incluído na OEE? | Causa principal |
|---|---|---|---|
| Interrupção programada | Paragens programadas para manutenção ou mudança | Sim, como perda de disponibilidade | Planeamento operacional |
| Paragem não planeada | Paragens inesperadas devido a falha ou avaria | Sim, como perda de disponibilidade | Falha de equipamento ou de processo |
| Tempo de inatividade | Máquina disponível mas não existe nenhuma ordem de fabrico | Não | Procura ou agendamento |
| Microparagem | Paragens com menos de 60 segundos, frequentemente não registadas | Sim, como perda de desempenho | Pequenos encravamentos, avarias de sensores |
A consequência prática é que as vossas definições de registo devem ser acordadas e aplicadas de forma consistente em todos os turnos e em todos os ativos. Definições inconsistentes produzem dados inconsistentes. Dados inconsistentes produzem decisões que não refletem a realidade. Para os gestores de operações que acompanham eficiência operacional, esta distinção não é um preciosismo técnico. É a diferença entre um KPI fiável e um enganador.
Principais conclusões
O tempo de inatividade dos equipamentos é mais bem gerido convertendo eventos não planeados em planeados através de uma medição precisa, manutenção preventiva e planeamento de contingência.
| Ponto | Detalhes |
|---|---|
| Definir período de inatividade com precisão | Separe o tempo de paragem do tempo de ociosidade para manter os cálculos de OEE precisos e significativos. |
| Automatizar a captura de dados | Utilize sinais de CLP para registar paragens automaticamente e eliminar erros de introdução manual. |
| Registar microparagens | As paragens com menos de 60 segundos podem ocultar perdas de produção significativas se não forem registadas. |
| Dar prioridade à manutenção preventiva | A manutenção programada reduz as falhas imprevistas e diminui os custos totais de reparação. |
| Plano para interrupções inevitáveis | Um manual de contingência mantém a mão de obra produtiva durante eventos de inatividade. |
A lacuna de relatórios é onde a maioria das equipas de operações perde terreno
O problema mais persistente que vejo nas operações industriais não é a paragem em si. É a discrepância entre o que acontece no chão de fábrica e o que fica registado no sistema. As equipas investem em programas de manutenção, formam os seus técnicos e continuam a ficar com valores de OEE que não refletem a realidade. Oculpado é quase sempre o processo de registo.
A introdução manual de dados é a maior fonte de distorção. Os operadores sob pressão de produção omitem as paragens curtas. Os supervisores arredondam as durações. Os códigos de motivo são atribuidos à categoria disponível mais próxima em vez da mais precisa. O resultado é um conjunto de dados que parece limpo, mas que não diz quase nada de útil sobre onde estão realmente as suas perdas.
A segunda armadilha é ignorar as paragens curtas. Uma máquina que encrava durante 45 segundos, se desfaz do encravamento sozinha e repete esse padrão doze vezes por turno está a perder tempo de produção significativo. Como nenhum evento individual atinge o limiar que despoleta o registo formal de uma ocorrência, o problema fica invisível nos relatórios. Vê-se um valor de disponibilidade saudável e perde-se totalmente a noção da perda de desempenho.
O terceiro problema é a ausência de planeamento de contingência. A inatividade nunca é totalmente evitável. As equipas de operações que melhor lidam com ela são aquelas que já decidiram o que acontece quando um ativo crítico avança para baixo. Têm uma lista de tarefas pronta, atribuem-nas imediatamente e não perdem uma hora com a incerteza antes de o trabalho ser retomado.
O objetivo não é uma operação sem interrupções. Isso não é exequível em nenhum ambiente industrial real. O objetivo é uma operação previsível onde os eventos não planeados sejam raros, curtos e bem geridos quando efetivamente ocorrem.
— Pedro
Como o Fullyops apoia a monitorização de períodos de inatividade e a gestão de ativos
A Fullyops fornece aos gestores de operações e profissionais de manutenção as ferramentas para implementar estas práticas sem terem de construir um sistema à medida de raiz. O processo de gestão de ordens de trabalho da plataforma liga o registo de avarias diretamente à atribuição de tarefas de reparação, reduzindo o tempo entre um evento de paragem e a resposta de um técnico. O tutorial de atribuição de recursos orienta as equipas na alocação eficiente de mão de obra e peças durante períodos de inatividade planeados e não planeados. O Fullyops também integra análises operacionais para monitorizar tendências de MTBF, MDT e disponibilidade em toda a sua frota de ativos, fornecendo-lhe os dados necessários para tomar decisões de agendamento de manutenção com base em evidências e não no hábito.
FAQ
O que significa o tempo de paragem de equipamento na fabricação?
O tempo de inatividade de equipamento é qualquer período em que uma máquina programada para produzir não está a gerar produção. Inclui tanto paragens planeadas, como a manutenção, como paragens não planeadas, como avarias.
Como se calcula o tempo de inatividade do equipamento?
O tempo de inatividade é igual ao tempo de produção planeado menos o tempo real de funcionamento. Este valor é depois utilizado para calcular a componente de disponibilidade do OEE.
Quais são as principais causas de paragem de equipamento?
As causas planeadas incluem manutenção programada, inspeções e transições. As causas não planeadas incluem falhas mecânicas, escassez de materiais, ausência de operadores e acidentes.
Como é que o tempo de paragem difere do tempo ocioso?
O tempo de paragem ocorre quando uma máquina deveria estar a funcionar mas não está. O tempo ocioso ocorre quando não existe nenhuma ordem de produção. Apenas o tempo de paragem reduz a disponibilidade do OEE. O tempo ocioso fica fora do cálculo do OEE.
Qual é a forma mais eficaz de reduzir o tempo de inatividade não planeado?
A manutenção preventiva, combinada com o registo automatizado de paragens e códigos de motivo estruturados, proporciona às equipas de operações o aviso mais precoce possível sobre o desenvolvimento de avarias, reduzindo a frequência e a duração de eventos não planeados.
Recomendado
- Por que monitorizar a paragem de máquinas: um guia para gestores
- Guia de planeamento de manutenção para otimizar o tempo de atividade dos ativos
- Guia de análise de desempenho de equipamentos para equipas de manutenção
- Planeamento da manutenção passo a passo: Reduzir o tempo de inatividade em 30%