En bref
- La surveillance des temps d'arrêt des machines est essentielle pour révéler les pertes imprévues et améliorer l'efficacité globale des équipements. Grâce à une collecte et à une analyse de données structurées, les équipes opérationnelles peuvent identifier les principales causes de panne et mettre en œuvre des stratégies de maintenance ciblées, réduisant ainsi les temps d'arrêt jusqu'à 25%. Commencer avec des outils simples tels que des feuilles de calcul et des codes de motif permet des gains rapides et pose les bases de systèmes plus avancés.
La surveillance des temps d'arrêt des machines est le suivi et la catégorisation continus des arrêts de production afin de transformer les pertes d'équipements en décisions qui protègent la production et réduisent les coûts. Pour les responsables des opérations et les professionnels de la maintenance, comprendre pourquoi surveiller les temps d'arrêt des machines n'est pas une question abstraite. Les fabricants perdent entre 5% et 20% de la capacité de production aux arrêts non planifiés. Ce chiffre représente des revenus réels, un véritable gaspillage de main-d'œuvre et un réel désavantage concurrentiel. Le terme de l'industrie pour cette discipline plus large est la gestion du taux global de rendement (TGR), ou Overall Equipment Effectiveness (OEE) management, et la surveillance des temps d'arrêt en est l'élément le plus critique. Sans elle, les décisions de maintenance reposent sur la mémoire et des suppositions plutôt que sur des données.
Pourquoi surveiller les temps d'arrêt des machines dans les opérations de fabrication ?
La surveillance des temps d'arrêt donne aux équipes d'exploitation la base factuelle nécessaire pour agir, et non plus seulement pour réagir. Lorsqu'une machine s'arrête de manière inopinée, le coût est immédiat : des opérateurs inactifs, des délais de livraison manqués et des retards en cascade le long de la ligne de production. La maintenance prédictive réduit les temps d'arrêt imprévus jusqu'à 50% et diminue les coûts totaux de maintenance de 18 à 25%. Ce n'est pas un gain marginal. C'est la différence entre une usine qui maîtrise son calendrier et une autre qui est régie par ses pannes.
L'importance du temps de fonctionnement des machines va au-delà des équipements individuels. Un seul équipement goulet d'étranglement fonctionnant à disponibilité réduite peut limiter toute la ligne. La surveillance crée une visibilité au niveau de la machine, ce qui permet aux gestionnaires d'identifier les actifs qui comportent le plus de risques et d'allouer les ressources de maintenance en conséquence. Sans cette visibilité, chaque machine semble également en bon état jusqu'à ce qu'elle tombe en panne.
La surveillance des temps d'arrêt favorise également la responsabilisation. Lorsque les arrêts sont enregistrés, catégorisés et examinés, les équipes peuvent faire la distinction entre une panne ponctuelle et un problème récurrent. Cette distinction est ce qui sépare la gestion de crise réactive de la maintenance préventive planifiée.
Quelles sont les principales causes d'arrêt des machines ?
Arrêts planifiés vs non planifiés
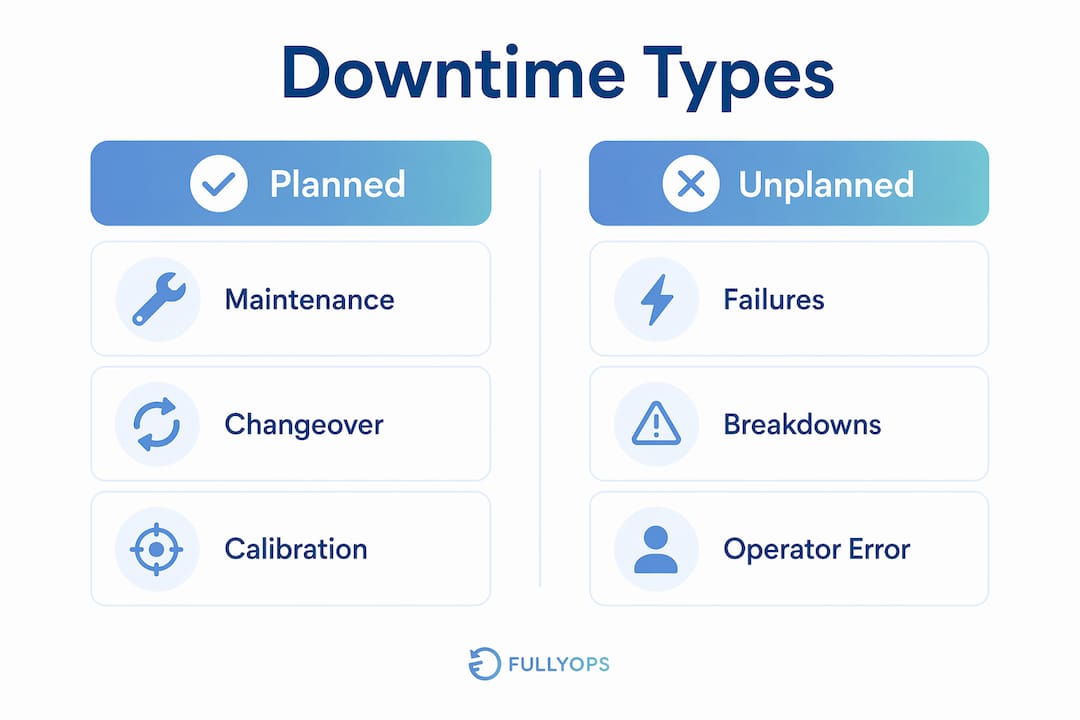
Le temps d'arrêt se divise en deux catégories : planifié et non planifié. Le temps d'arrêt planifié comprend la maintenance programmée, les changements de série et l'étalonnage. Le temps d'arrêt non planifié couvre les pannes d'équipement imprévues, les défauts de processus et les pénuries de matériaux. Tous deux affectent le taux global de rendement (OEE), mais ils nécessitent des réponses différentes. Normes KPI ISO 22400 spécifier des catégories planifiées et non planifiées ainsi que des classifications détaillées des causes profondes pour le reporting des temps d'arrêt. L'utilisation d'une norme reconnue dès le départ évite des données incohérentes qui ne peuvent pas être comparées entre les équipes ou les sites.
Causes profondes communes
Les causes les plus fréquentes d'arrêts non planifiés en milieu industriel comprennent :
- Panne d'équipement : L'usure des roulements, la dégradation des joints et les défauts électriques sont les principales causes mécaniques.
- Problèmes de processus : Paramètres incorrects, usure des outils et rebuts de qualité qui arrêtent la production.
- Pénuries de matériaux : Composants manquants ou matières premières qui immobilisent les machines en cours de production.
- Arrêts liés à l'opérateur : Installation incorrecte, instructions manquantes ou formation inadéquate.
- Pertes de charge amont ou aval : Un arrêt sur une machine qui prive d'alimentation ou bloque les équipements adjacents.
Les La règle des 80/20 s'applique directement Causes des temps d'arrêt : 80% du temps perdu total proviennent généralement de 20% de problèmes à l'origine. Carolina Precision l'a démontré dans la pratique, en réalisant $1,5 million d'économies et en gagnant 688 heures de fonctionnement supplémentaires par machine après avoir mis en place un suivi automatisé des temps d'arrêt et s'être concentrée sur ses principaux modes de défaillance. Concentrer les efforts de surveillance sur les causes principales génère des retours disproportionnés.
Conseil de pro : Construisez un diagramme de Pareto à partir de vos données de temps d'arrêt des 30 premiers jours. Les trois principales causes représenteront presque toujours plus de la moitié de votre temps total perdu. Traitez-les avant d'élargir la portée de votre programme de surveillance.
Comment les opérations industrielles suivent-elles efficacement les temps d'arrêt des machines ?
Suivi manuel vs automatisé
Les équipes opérationnelles commencent généralement par un suivi manuel : les opérateurs consignent les arrêts sur papier ou dans des tableurs, en indiquant l'heure, la durée et la cause. Les méthodes manuelles sont peu coûteuses et faciles à mettre en œuvre, mais elles reposent entièrement sur la discipline des opérateurs et entraînent des erreurs de transcription. Le suivi automatisé utilise des signaux de machines, des sorties d'API ou des capteurs de courant à pince pour détecter les arrêts sans intervention humaine. Les capteurs à clipser permettent la surveillance d'équipements hérités sans intégration d'automate, ce qui rend l'automatisation accessible même dans les installations plus anciennes.
| Méthode de suivi | Coût | Précision | Complexité de configuration | Meilleur pour |
|---|---|---|---|---|
| Journaux papier | Faible | Faible | Aucun | Pilotes initiaux, lignes simples |
| Tableurs | Faible | Moyen | Faible | Petites équipes, équipes uniques |
| Capteurs à clipser | Moyen | Haut | Faible | Machines existantes, déploiement rapide |
| Intégration PLC | Haut | Très élevé | Haut | Nouvel équipement, lignes complexes |
| Logiciel OEE complet | Haut | Très élevé | Haut | Opérations multi-sites axées sur les données |
Les systèmes automatisés répondent également à un défi technique que le suivi manuel ne peut pas relever : les seuils d'anti-rebond. Des paramètres d'anti-rebond incorrects faussent les données de TRS précision de manière significative. Un seuil de rebond est un filtre de durée minimale appliqué aux signaux de la machine. Sans lui, une fluctuation de capteur de deux secondes est enregistrée comme un événement d'arrêt, ce qui gonfle le nombre d'arrêts et fausse l'analyse. Configurer cela correctement est une étape que de nombreuses équipes négligent lors de la configuration initiale.
Le rôle du codage des motifs de raisonnement
Détecter qu'une machine s'est arrêtée n'est que la première étape. Saisir pourquoi c'est l'arrêt qui rend les données utiles. Le codage des motifs à niveau unique conduit à des données vagues et inutilisables. Une hiérarchie à deux niveaux, combinant le département et la cause profonde spécifique, donne aux équipes de maintenance la précision nécessaire pour agir. Par exemple, “ Mécanique ” comme code de premier niveau et “ Défaillance de roulement, Machine 4 ” comme second niveau produit un ordre de travail. “ Mécanique ” seul ne produit rien.
Conseil de pro : Limitez votre liste de codes de motif à 10–15 options par type de machine. Trop de codes créent une fatigue décisionnelle chez les opérateurs et entraînent des erreurs de catégorisation. Moins de codes, mais bien définis, produisent des données plus propres.
Quels sont les avantages du suivi des temps d'arrêt des machines ?
Le suivi de l'efficacité de la production grâce aux données sur les temps d'arrêt produit des résultats mesurables dans les domaines de la maintenance, des opérations et de la finance. Les principaux avantages sont les suivants :
- Détection des pannes plus rapide : La surveillance 24h/24 et 7j/7 réduit le délai moyen de détection et le temps moyen de résolution des pannes. Une détection plus rapide signifie des arrêts plus courts et une perte de revenus moindre par incident.
- Réduction des pannes répétées : Lorsque les causes profondes sont enregistrées et traitées, le même problème a moins de chances de se reproduire. Le logiciel automatisé de suivi des temps d'arrêt réduit les arrêts non planifiés de 15 à 25% en l'espace de 6 à 12 mois grâce à une intervention plus rapide et à la réduction des pannes répétées.
- Planification de la maintenance améliorée : Les tendances en matière de temps d'arrêt révèlent quels actifs ont besoin maintenance préventive ajustements de planification. Une machine qui s'arrête toutes les trois semaines pour la même raison vous indique que son intervalle d'entretien est incorrect.
- Meilleure allocation des ressources : Savoir quelles machines génèrent le plus de temps d'arrêt permet aux gestionnaires d'orienter le temps des techniciens, le stock de pièces de rechange et les investissements en capital là où le rendement est le plus élevé.
- Rapports OEE précis : Les mauvaises classifications peuvent fausser la disponibilité à la hausse et induire en erreur les investissements de maintenance. Des données d'arrêt de production propres produisent des chiffres de TRS honnêtes qui reflètent les performances réelles.
Le cas financier est direct. Une usine fonctionnant à 80% de TRS qui passe à 85% grâce à la réduction des temps d'arrêt n'a pas besoin de nouvel équipement pour augmenter sa production. Elle récupère une capacité qu'elle possède déjà. Pour les responsables des opérations qui évaluent les moyens de réduire les temps d'arrêt des équipements, la surveillance est le préalable à toute autre méthode d'amélioration.
Quelles sont les bonnes pratiques pour transformer les données sur les temps d'arrêt en amélioration continue ?
La collecte des données sur les temps d'arrêt est simple. Les convertir en une amélioration opérationnelle durable nécessite un processus structuré et un comportement d'équipe cohérent.
- Établissez un cycle de révision quotidien. Examinez les données d'arrêt de laéquipe précédente chaque matin. Identifiez toute cause nouvelle ou récurrente. Attribuez une action corrective avant le début de l'équipe suivante. Des cycles d'examen courts empêchent les petits problèmes de devenir de grands problèmes.
- Partagez l'analyse des causes profondes en toute transparence. Publiez les résumés des temps d'arrêt là où les opérateurs et les techniciens peuvent les voir. Les usines qui affichent des améliorations visibles maintiennent une conformité de 92 % en matière de saisie des données, contre 54 % dans les installations où les données disparaissent dans les rapports de gestion. La transparence crée la motivation d'enregistrer avec précision.
- Séparez les arrêts planifiés des pertes de disponibilité. L'intégrité des données dépend de l'exclusion claire des arrêts planifiés et des pertes de débit en amont ou en aval des calculs de disponibilité. Les inclure fausse les chiffres des temps d'arrêt et égare les efforts d'amélioration.
- Effectuer des examens de tendances hebdomadaires. Les examens quotidiens permettent de détecter les problèmes aigus. Les examens hebdomadaires révèlent des tendances : une machine qui s'arrête brièvement trois fois par semaine est un problème différent d'une machine qui s'arrête pendant deux heures une fois par mois, même si le temps total perdu est similaire.
- Mener la planification des améliorations mensuelles. Utilisez les données mensuelles pour prioriser les trois principales causes d'arrêt pour la période suivante. Attribuez les responsabilités, fixez des objectifs et passez en revue les résultats lors de la prochaine session mensuelle.
Conseil de pro : Évitez le piège courant qui consiste à traiter la surveillance des temps d'arrêt comme un simple exercice de reporting. La surveillance des temps d'arrêt doit être un outil actif d'amélioration continue. Si vos données ne génèrent pas d'ordres de travail ou de modifications des programmes de maintenance, le programme ne fonctionne pas.
L'adoption culturelle importe autant que la technologie. Les opérateurs qui comprennent que les données sur les temps d'arrêt mènent à des solutions, et non à des blâmes, enregistrent avec plus de précision et signalent les problèmes plus tôt. Ce changement de comportement vaut souvent plus que n'importe quelle mise à niveau de capteur.
Principaux enseignements
Le suivi des temps d'arrêt des machines est le fondement d'une gestion efficace du taux synthétique de rendement (TSR), et sans un suivi structuré, les décisions de maintenance restent réactives et coûteuses.
| Point | Détails |
|---|---|
| La surveillance des temps d'arrêt est fondamentale | Les fabricants perdent 5 à 20 % de capacité de production sans ce système, tandis que la surveillance transforme cette perte en production récupérable. |
| Catégoriser les causes avec précision | Utilisez des codes de motif à deux niveaux alignés sur la norme ISO 22400 pour produire des données qui génèrent des actions correctives spécifiques. |
| Automatiser dans la mesure du possible | Des capteurs clipsables et un logiciel OEE réduisent les erreurs humaines et permettent une détection 24h/24 et 7j/7, réduisant les arrêts imprévus de 15 à 25%. |
| Boucler la boucle chaque jour | Les examens quotidiens et le partage transparent des causes profondes maintiennent la conformité des opérateurs et stimulent l'amélioration continue. |
| Commencer simple, puis passer à l'échelle | Commencez par des tableurs ou des capteurs de base pour développer une culture des données avant d'investir dans des systèmes intégrés complexes. |
Les arguments en faveur d'un démarrage avant d'être prêt
J'ai travaillé avec des équipes opérationnelles qui ont retardé la surveillance des temps d'arrêt pendant des mois parce qu'elles attendaient le bon logiciel, les bons capteurs ou le bon moment pour former le personnel. Dans presque tous les cas, le retard a coûté plus cher qu'un démarrage imparfait ne l'aurait fait. 71% des programmes réussis ont commencé simplement avant d'adopter un logiciel intégré. Un tableur avec des codes de motif cohérents, examiné chaque matin, surpassera un système sophistiqué que personne n'utilise correctement.
La deuxième erreur que je vois constamment est de traiter les codes de motif comme une simple réflexion après coup. Les équipes passent des semaines à choisir des capteurs et à configurer des tableaux de bord, puis attribuent une liste de codes à niveau unique en un après-midi. Le résultat est constitué de données qui montrent combien le temps était perdu mais pas pourquoi, ce qui le rend presque inutile pour planification de la maintenance proactive. La conception des codes de motif mérite autant d'attention que le choix du matériel.
Le troisième point est un élément qui n'apparaît pas dans la plupart des guides : la surveillance des temps d'arrêt modifie la dynamique des équipes. Lorsque les arrêts sont visibles et attribués, les conversations passent de “la machine est encore en panne” à “les défaillances de roulements sur la Ligne 3 représentent 40% de notre temps perdu ce mois-ci.” Cette précision est ce qui permet aux responsables de la maintenance de plaider en faveur d'investissements en capital, d'effectifs ou de modifications d'horaires. Les données deviennent un outil de gestion, et non plus un simple registre de maintenance.
Ma recommandation honnête est de commencer cette semaine avec les outils dont vous disposez. Choisissez cinq machines, définissez dix codes de motif et examinez les données chaque matin pendant 30 jours. Les schémas que vous découvrirez vous indiqueront exactement où investir ensuite.
— Pedro
Comment Fullyops prend en charge la réduction des temps d'arrêt en pratique
Fullyops est conçu pour les équipes opérationnelles qui souhaitent passer d'une maintenance réactive à une gestion des actifs planifiée et axée sur les données. La plateforme connecte gestion des ordres de travail directement aux incidents de temps d'arrêt, de sorte qu'un arrêt enregistré peut déclencher un ordre de travail numérique, assigner un technicien et enregistrer le temps de résolution sans transferts manuels. Pour les gestionnaires cherchant à établir un programme de surveillance structuré, Fullyops tutoriel sur l'allocation des ressources explique comment aligner la capacité des techniciens avec la criticité des équipements. Les équipes gérant plusieurs sites ou des équipements obsolètes y trouveront également un intérêt aperçu des systèmes de gestion des actifs, qui associe différents types de systèmes à l'échelle opérationnelle et à la complexité.
FAQ
Qu'est-ce que la surveillance des temps d'arrêt des machines ?
La surveillance des temps d'arrêt des machines est le suivi structuré et la catégorisation des arrêts de production afin d'identifier les causes profondes et de réduire la perte de capacité. Elle alimente directement les calculs du TRS et la planification de la maintenance.
Quel est le coût typique de la capacité de production perdue en raison des temps d'arrêt imprévus ?
Les fabricants perdent entre 5% et 20% de leur capacité de production en raison d'arrêts non planifiés. Les programmes de maintenance prédictive peuvent réduire ce chiffre de près de 50%.
Quelle est la différence entre un temps d'arrêt planifié et non planifié ?
L'arrêt programmé couvre la maintenance planifiée, les changements de série et l'étalonnage. L'arrêt non programmé couvre les pannes imprévues et les défauts de processus. Tous deux affectent le TRS mais nécessitent un suivi distinct et des actions correctives différentes.
Comment commencer à suivre les temps d'arrêt des machines sans logiciel coûteux ?
Commencez par un tableur et une liste définie de 10 à 15 codes de motif par type de machine. Examinez les données quotidiennement et attribuez des actions correctives. La plupart des programmes de surveillance les plus réussis ont commencé ainsi avant de passer à des systèmes automatisés.
Pourquoi le codage des motifs est-il important dans le suivi des temps d'arrêt ?
Les codes de motif à un seul niveau produisent des données vagues qui ne peuvent pas guider d'actions de maintenance spécifiques. Le codage hiérarchique à deux niveaux, combinant le département et la cause première, génère la précision nécessaire pour attribuer les ordres de travail et cibler les pannes récurrentes.
Recommandé
- Processus de gestion des ordres de travail pour réduire les temps d'arrêt
- Guide de planification de la maintenance pour optimiser la disponibilité des équipements
- Rôle de la GMAO dans la maintenance - Pour une disponibilité proactive