En resumen:
- Monitorear el tiempo de inactividad de las máquinas es fundamental para revelar pérdidas imprevistas y mejorar la efectividad general del equipo. Mediante el análisis y la recolección de datos estructurados, los equipos de operaciones pueden identificar las principales causas de fallo e implementar estrategias de mantenimiento específicas, lo que reduce el tiempo de inactividad hasta en un 25%. Comenzar con herramientas sencillas como hojas de cálculo y códigos de motivo permite obtener mejoras rápidas y sienta las bases para sistemas más avanzados.
El seguimiento del tiempo de inactividad de las máquinas es el registro y la categorización continuos de las interrupciones de la producción para convertir las pérdidas de equipos en decisiones que protejan el rendimiento y reduzcan los costos. Para los gerentes de operaciones y los profesionales de mantenimiento, comprender por qué se debe monitorear el tiempo de inactividad de las máquinas no es una pregunta abstracta. Los fabricantes pierden entre el 5% y el 20% de la capacidad productiva a las paradas no planificadas. Esa cifra representa ingresos reales, desperdicio de mano de obra real y una verdadera desventaja competitiva. El término de la industria para la disciplina más amplia es la gestión de la Eficiencia General de los Equipos (OEE, por sus siglas en inglés), y el monitoreo del tiempo de inactividad es su insumo más crítico. Sin él, las decisiones de mantenimiento se basan en la memoria y las suposiciones en lugar de en datos.
¿Por qué monitorear el tiempo de inactividad de las máquinas en las operaciones de manufactura?
La supervisión del tiempo de inactividad proporciona a los equipos de operaciones la base factual para actuar, y no solo reaccionar. Cuando una máquina se detiene de forma inesperada, el costo es inmediato: operarios ociosos, plazos de entrega incumplidos y retrasos en cadena en toda la línea de producción. El mantenimiento predictivo reduce el tiempo de inactividad imprevisto hasta en un 50% y recorta los costos totales de mantenimiento entre un 18 y un 25%. No se trata de una ganancia marginal. Es la diferencia entre una planta que controla su programación y otra controlada por sus fallas.
La importancia del tiempo de actividad de las máquinas va más atrás de las máquinas individuales. Un solo activo de cuello de botella que funcione con disponibilidad reducida puede limitar toda la línea. El monitoreo crea visibilidad a nivel de máquina, lo que permite a los gerentes identificar qué activos conllevan más riesgo y asignar los recursos de mantenimiento en consecuencia. Sin esa visibilidad, cada máquina parece igualmente saludable hasta que falla.
El seguimiento de tiempos de inactividad también crea responsabilidad. Cuando las paradas se registran, clasifican y revisan, los equipos pueden distinguir entre un fallo puntual y un patrón recurrente. Esa distinción es lo que separa la resolución de problemas reactiva del mantenimiento preventivo planificado.
¿Cuáles son las principales causas del tiempo de inactividad de las máquinas?
Paradas planificadas frente a no planificadas
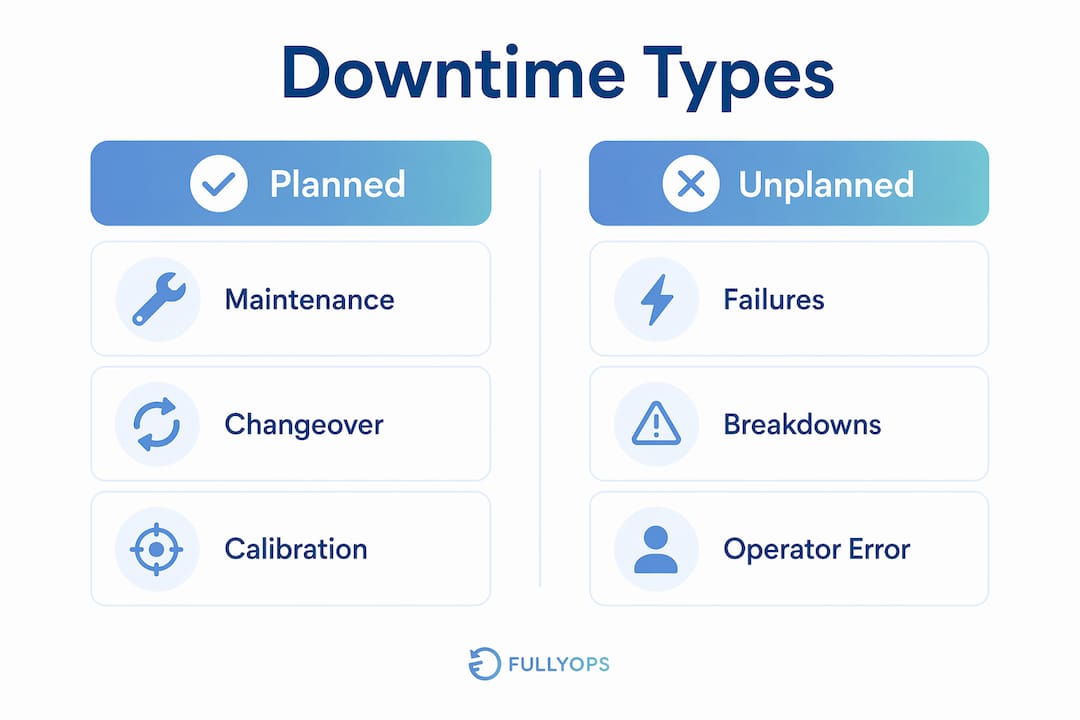
El tiempo de inactividad se divide en dos categorías: planificado y no planificado. El tiempo de inactividad planificado incluye el mantenimiento programado, los cambios de formato y la calibración. El tiempo de inactividad no planificado abarca fallas inesperadas de los equipos, fallas de procesos y escasez de materiales. Ambos afectan a la OEE, pero requieren respuestas diferentes. Estándares de KPI ISO 22400 especifique categorías planificadas y no planificadas junto con clasificaciones detalladas de causa raíz para los informes de tiempo de inactividad. El uso de un estándar reconocido desde el principio evita datos inconsistentes que no se pueden comparar entre turnos o sitios.
Causas raíz comunes
Las causas más frecuentes de paradas no planificadas en entornos industriales incluyen:
- Fallo de equipo: El desgaste de los cojinetes, la degradación de los sellos y las fallas eléctricas son las principales causas mecánicas.
- Problemas de procesos: Parámetros incorrectos, desgaste de herramientas y rechazos de calidad que detienen la producción.
- Escasez de materiales: Componentes faltantes o materias primas que detienen las máquinas a mitad de proceso.
- Paradas relacionadas con el operador: Configuración incorrecta, instrucciones faltantes o capacitación inadecuada.
- Pérdidas de caudal aguas arriba o aguas abajo: Una parada en una máquina que deja sin suministro o bloquea a los equipos adyacentes.
En La regla del 80/20 se aplica directamente Causas de los tiempos de inactividad: 80% del tiempo total perdido suele deberse a 20% de problemas fundamentales. Carolina Precision lo demostró en la práctica, logrando un ahorro de $1,5 millones y 688 horas de funcionamiento adicionales por máquina tras implementar un seguimiento automatizado de las paradas y centrarse en sus principales modos de fallo. Centrar los esfuerzos de supervisión en las causas principales genera beneficios desproporcionados.
Consejo profesional: Construya un diagrama de Pareto a partir de los datos de su tiempo de inactividad de los primeros 30 días. Las tres causas principales casi siempre representarán más de la mitad de su tiempo total perdido. Aborde esas causas antes de ampliar el alcance de su programa de monitoreo.
¿Cómo realizan las operaciones industriales un seguimiento eficaz del tiempo de inactividad de las máquinas?
Seguimiento manual frente a automatizado
Los equipos de operaciones suelen comenzar con el seguimiento manual: los operadores registran las paradas en papel o en hojas de cálculo, anotando la hora, la duración y la causa. Los métodos manuales son de bajo costo y fáciles de iniciar, pero dependen enteramente de la disciplina del operador e introducen errores de transcripción. El seguimiento automatizado utiliza señales de máquinas, salidas de PLC o sensores de corriente de pinza para detectar paradas sin intervención humana. Los sensores de pinza permiten el monitoreo de equipos heredados sin integración de PLC, lo que hace que la automatización sea accesible incluso en instalaciones más antiguas.
| Método de seguimiento | Coste | Precisión | Complejidad de configuración | Lo mejor para |
|---|---|---|---|---|
| Registros en papel | Bajo | Bajo | Ninguno | Pilotos iniciales, líneas simples |
| Hojas de cálculo | Bajo | Medio | Bajo | Equipos pequeños, turnos individuales |
| Sensores de pinza | Medio | Alta | Bajo | Máquinas heredadas, despliegue rápido |
| integración de PLC | Alta | Muy alto | Alta | Nuevo equipo, líneas complejas |
| Software OEE completo | Alta | Muy alto | Alta | Operaciones multisitio basadas en datos |
Los sistemas automatizados también abordan un desafío técnico que el seguimiento manual no puede: los umbrales de rebote. La configuración incorrecta del antirrebote sesga los datos de OEE precisión significativamente. Un umbral de antirrebote es un filtro de duración mínima aplicado a las señales de la máquina. Sin él, una fluctuación del sensor de dos segundos se registra como un evento de tiempo de inactividad, inflando los recuentos de paradas y distorsionando el análisis. Configurar esto correctamente es un paso que muchos equipos pasan por alto durante la configuración inicial.
El papel de la codificación de razones
Capturar que una máquina se detuvo es solo el primer paso. Capturar por qué el hecho de que se detuvo es lo que hace que los datos sean útiles. La codificación de motivos de un solo nivel genera datos vagos e inútiles. Una jerarquía de dos niveles, que combina el departamento y la causa raíz específica, proporciona a los equipos de mantenimiento la precisión necesaria para actuar. Por ejemplo, “Mecánico” como código de nivel superior y “Falla de cojinete, Máquina 4” como segundo nivel produce una orden de trabajo. “Mecánico” por sí solo no produce nada.
Consejo profesional: Limite su lista de códigos de motivo a 10-15 opciones por tipo de máquina. Demasiados códigos generan fatiga en la toma de decisiones para los operadores y resultan en una mala categorización. Menos códigos, bien definidos, producen datos más limpios.
¿Cuáles son los beneficios de monitorear el tiempo de inactividad de las máquinas?
El seguimiento de la eficiencia de la producción a través de los datos de tiempo de inactividad produce resultados medibles en mantenimiento, operaciones y finanzas. Los beneficios principales son:
- Detección de fallas más rápida: El monitoreo 24/7 reduce el tiempo medio de detección y el tiempo medio de resolución de las interrupciones. Una detección más rápida significa interrupciones más cortas y una menor pérdida de ingresos por incidente.
- Menores fallos repetidos: Cuando se registran y abordan las causas raíz, es menos probable que se vuelva a producir el mismo fallo. El software automatizado de seguimiento de tiempo de inactividad reduce el tiempo de inactividad no planificado entre un 15 y un 25 % en un plazo de 6 a 12 meses gracias a una respuesta más rápida y a la reducción de fallos recurrentes.
- Planificación de mantenimiento mejorada: Las tendencias de tiempo de inactividad revelan qué activos necesitan mantenimiento preventivo ajustes de programación. Una máquina que se detiene cada tres semanas por la misma razón te está diciendo que su intervalo de servicio es incorrecto.
- Mejor asignación de recursos: Saber qué máquinas generan más tiempo de inactividad permite a los gerentes orientar el tiempo de los técnicos, el inventario de repuestos y la inversión de capital hacia donde el rendimiento es mayor.
- Informes de OEE precisos: Las clasificaciones erróneas pueden inflar falsamente la disponibilidad y desviar las inversiones en mantenimiento. Los datos de tiempo de inactividad limpios producen cifras de OEE honestas que reflejan el rendimiento real.
El caso financiero es directo. Una planta que funciona al 80% de OEE y mejora al 85% mediante la reducción del tiempo de inactividad no necesita equipos nuevos para aumentar su producción. Recupera capacidad que ya posee. Para los jefes de operaciones que evalúan formas de reducir el tiempo de inactividad de los equipos, el monitoreo es el requisito previo para cualquier otro método de mejora.
¿Qué mejores prácticas convierten los datos de tiempo de inactividad en mejora continua?
Recopilar datos sobre el tiempo de inactividad es sencillo. Convertirlos en una mejora operativa sostenida requiere un proceso estructurado y un comportamiento constante del equipo.
- Establezca un ciclo de revisión diario. Revise los datos de tiempo de inactividad del turno anterior todas las mañanas. Identifique cualquier causa nueva o recurrente. Asigne una acción correctiva antes de que comience el siguiente turno. Los ciclos de revisión cortos evitan que los problemas pequeños se conviertan en grandes.
- Comparta el análisis de causa raíz de forma transparente. Publique los resúmenes de inactividad donde los operadores y los técnicos puedan verlos. Las fábricas con mejoras visibles mantienen un cumplimiento del 92% en la introducción de datos frente al 54% en las instalaciones donde los datos desaparecen en los informes de gestión. La transparencia crea motivación para registrar con precisión.
- Separe las paradas planificadas de las pérdidas de disponibilidad. La integridad de los datos depende de excluir claramente las paradas planificadas y las pérdidas de flujo aguas arriba o aguas abajo de los cálculos de disponibilidad. Incluirlas infla las cifras de tiempo de inactividad y desorienta los esfuerzos de mejora.
- Ejecutar revisiones semanales de tendencias. Las revisiones diarias detectan problemas agudos. Las revisiones semanales revelan patrones: una máquina que se detiene brevemente tres veces por semana es un problema diferente de una que se detiene durante dos horas una vez al mes, incluso si el tiempo total perdido es similar.
- Llevar a cabo la planificación de mejoras mensuales. Utilice datos mensuales para priorizar las tres principales causas de tiempo de inactividad para el siguiente período. Asigne responsabilidades, establezca objetivos y revise los resultados en la próxima sesión mensual.
Consejo profesional: Evite la trampa común de tratar el monitoreo de tiempos de inactividad como un ejercicio de informes. El monitoreo de tiempos de inactividad debe ser una herramienta activa para la mejora continua. Si sus datos no generan órdenes de trabajo o cambios en el programa de mantenimiento, el programa no está funcionando.
La adopción cultural importa tanto como la tecnología. Los operarios que entienden que los datos sobre el tiempo de inactividad conducen a soluciones, y no a culpas, registran con mayor precisión y señalan los problemas antes. Ese cambio de comportamiento suele valer más que cualquier actualización de sensores.
Principales conclusiones
El seguimiento del tiempo de inactividad de las máquinas es la base de una gestión eficaz de la OEE y, sin un seguimiento estructurado, las decisiones de mantenimiento siguen siendo reactivas y costosas.
| Punto | Detalles |
|---|---|
| El monitoreo de tiempo de inactividad es fundamental | Los fabricantes pierden entre un 5 y un 20% de su capacidad productiva sin ella; la monitorización convierte esa pérdida en producción recuperable. |
| Categorizar las causas con precisión | Utilice códigos de motivo de dos niveles alineados con la norma ISO 22400 para generar datos que produzcan acciones correctivas específicas. |
| Automatiza donde sea posible | Los sensores de pinza y el software OEE reducen el error humano y permiten la detección 24/7, lo que reduce las paradas imprevistas entre un 15 y un 25 %. |
| Cierra el ciclo diariamente | Las revisiones diarias y el intercambio transparente de las causas raíz mantienen el cumplimiento de los operadores e impulsan la mejora continua. |
| Empieza sencillo, luego escala | Comience con hojas de cálculo o sensores básicos para construir una cultura de datos antes de invertir en sistemas integrados complejos. |
Los argumentos a favor de empezar antes de estar listo
He trabajado con equipos de operaciones que retrasaron la monitorización del tiempo de inactividad durante meses porque esperaban el software adecuado, los sensores correctos o el momento oportuno para capacitar al personal. En casi todos los casos, la demora costó más de lo que habría costado un comienzo imperfecto. El 71% de los programas exitosos comenzó de forma sencilla antes de adoptar software integrado. Una hoja de cálculo con códigos de motivo coherentes, revisada todas las mañanas, superará a un sistema sofisticado que nadie usa correctamente.
El segundo error que veo repetidamente es tratar los códigos de motivo como una ocurrencia tardía. Los equipos pasan semanas seleccionando sensores y configurando paneles, para luego asignar una lista de códigos de un solo nivel en una tarde. El resultado son datos que muestran ¿Cuánto cuesta el tiempo se perdió pero no por qué, lo que lo hace casi inútil para planificación de mantenimiento proactivo. El diseño de códigos de motivo merece tanta atención como la selección de hardware.
El tercer punto es uno que no aparece en la mayoría de las guías: el seguimiento del tiempo de inactividad cambia la dinámica de los equipos. Cuando las paradas son visibles y se atribuyen, las conversaciones pasan de “la máquina se volvió a romper” a “las fallas de los rodamientos en la Línea 3 representan el 40% de nuestro tiempo perdido este mes.” Esa especificidad es lo que permite a los jefes de mantenimiento justificar inversiones de capital, personal o cambios de horario. Los datos se convierten en una herramienta de gestión, no solo en un registro de mantenimiento.
Mi recomendación sincera es empezar esta semana con las herramientas que tengas. Elige cinco máquinas, define diez códigos de motivo y revisa los datos todas las mañanas durante 30 días. Los patrones que encuentres te dirán exactamente dónde invertir a continuación.
— Pedro
Cómo Fullyops apoya la reducción del tiempo de inactividad en la práctica
Fullyops está diseñado para equipos de operaciones que quieren pasar del mantenimiento reactivo a una gestión de activos planificada y basada en datos. La plataforma conecta gestión de órdenes de trabajo directamente a los eventos de tiempo de inactividad, por lo que una parada registrada puede activar una orden de trabajo digital, asignar a un técnico y registrar el tiempo de resolución sin transferencias manuales. Para los gerentes que buscan construir un programa de monitoreo estructurado, Fullyops tutorial de asignación de recursos aborda cómo alinear la capacidad de los técnicos con la criticidad de los activos. Los equipos que gestionan múltiples sitios o equipos heredados también encontrarán valor en el descripción general de los sistemas de gestión de activos, que mapea diferentes tipos de sistemas a escala y complejidad operativa.
PREGUNTAS FRECUENTES
¿Qué es el monitoreo del tiempo de inactividad de las máquinas?
El seguimiento del tiempo de inactividad de las máquinas es el registro estructurado y la categorización de las interrupciones de la producción para identificar las causas raíz y reducir la capacidad perdida. Se alimenta directamente de los cálculos de OEE y de la planificación del mantenimiento.
¿Cuánta capacidad productiva suele costar el tiempo de inactividad no planificado?
Los fabricantes pierden entre el 5 % y el 20 % de su capacidad productiva debido a tiempos de inactividad no planificados. Los programas de mantenimiento predictivo pueden reducir esa cifra hasta en un 50 %.
¿Cuál es la diferencia entre el tiempo de inactividad planeado y no planeado?
El tiempo de inactividad planificado abarca el mantenimiento programado, los cambios de formato y la calibración. El tiempo de inactividad no planificado abarca los fallos inesperados y los errores de proceso. Ambos afectan a la OEE, pero requieren un seguimiento separado y diferentes respuestas correctivas.
¿Cómo empezar a registrar el tiempo de inactividad de las máquinas sin software costoso?
Comience con una hoja de cálculo y una lista definida de 10 a 15 códigos de motivo por tipo de máquina. Revise los datos diariamente y asigne acciones correctivas. La mayoría de los programas de seguimiento más exitosos comenzaron de esta manera antes de pasar a sistemas automatizados.
¿Por qué importa la codificación de motivos en el seguimiento de tiempos de inactividad?
Los códigos de motivo de un solo nivel producen datos vagos que no pueden impulsar acciones de mantenimiento específicas. La codificación jerárquica de dos niveles, que combina el departamento y la causa raíz, genera la precisión necesaria para asignar órdenes de trabajo y abordar fallas recurrentes.
Recomendado
- Proceso de gestión de órdenes de trabajo para reducir los tiempos de inactividad
- Guía de programación de mantenimiento para optimizar el tiempo de actividad de los activos
- El papel de la GMAO en el mantenimiento: impulsar un tiempo de actividad proactivo