Resumo:
- Monitorizar o tempo de inatividade das m%u00e1quinas %u00e9 essencial para revelar perdas n%u00e3o planeadas e melhorar a efic%u00e1cia global dos equipamentos. Com recurso %u00e0 recolha e an%u00e1lise de dados estruturados, as equipas de opera%u00e7%u00f5es podem identificar as principais causas de falha e implementar estrat%u00e9gias de manuten%u00e7%u00e3o direcionadas, reduzindo o tempo de inatividade at%u00e9 25%. Come%u00e7ar com ferramentas simples, como folhas de c%u00e1lculo e c%u00f3digos de motivo, permite obter ganhos r%u00e1pidos e cria a base para sistemas mais avan%u00e7ados.
A monitorização do tempo de inatividade das máquinas é o registo e a categorização contínuos das paragens de produção para converter as perdas de equipamento em decisões que protegem a produção e reduzem custos. Para os diretores de operações e profissionais de manutenção, compreender o motivo pelo qual se deve monitorizar o tempo de inatividade das máquinas não é uma questão abstrata. Os fabricantes perdem entre 5% e 20% da capacidade produtiva a paragens não planeadas. Esse valor representa receita real, desperdício real de mão de obra e verdadeira desvantagem competitiva. O termo da indústria para a disciplina mais ampla é a gestão da Eficiência Global do Equipamento (OEE), e a monitorização de paragens é o seu contributo mais crítico. Sem ela, as decisões de manutenção baseiam-se na memória e em adivinhações em vez de em dados.
Porque monitorizar o tempo de inatividade das máquinas nas operações de fabrico?
A monitorização de paragens fornece às equipas de operações a base factual para agir, e não apenas reagir. Quando uma máquina para inesperadamente, o custo é imediato: operadores ociosos, prazos de entrega falhados e atrasos em cadeia ao longo da linha de produção. A manutenção preditiva reduz o tempo de inatividade não planeado até 50% e corta os custos totais de manutenção em 18-25%. Isso não é um ganho marginal. É a diferença entre uma instalação que controla o seu cronograma e uma que é controlada pelas suas falhas.
A importância do tempo de funcionamento das máquinas vai além dos equipamentos individuais. Um único ativo estrangulado a funcionar com disponibilidade reduzida pode limitar toda a linha. A monitorização cria visibilidade ao nível da máquina, o que permite aos gestores identificar quais os ativos que acarretam maior risco e alocar os recursos de manutenção em conformidade. Sem essa visibilidade, todas as máquinas parecem igualmente saudáveis até falharem.
A monitorização de paragens também cria responsabilização. Quando as interrupções são registadas, categorizadas e revistas, as equipas conseguem distinguir entre uma falha pontual e um padrão recorrente. Essa distinção é o que separa a resolução reativa de problemas da manutenção planeada e preventiva.
Quais são as principais causas de paragem de máquinas?
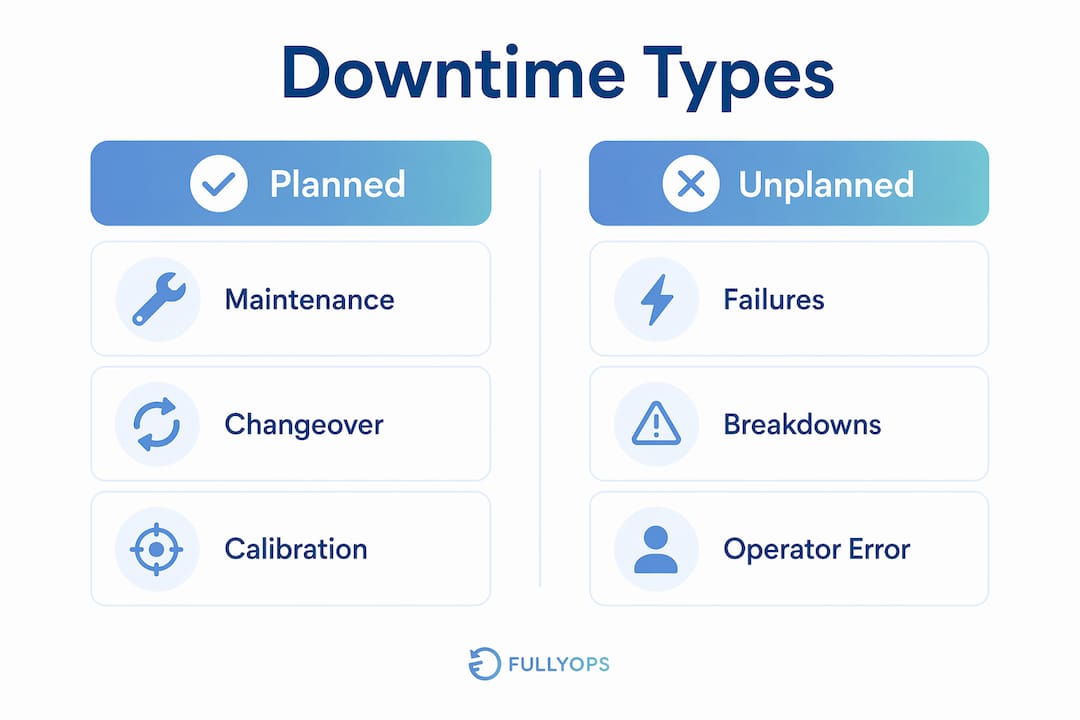
Paragens planeadas vs não planeadas
O tempo de inatividade divide-se em duas categorias: planeado e não planeado. O tempo de inatividade planeado inclui manutenção programada, transições e calibração. O tempo de inatividade não planeado abrange falhas inesperadas de equipamento, avarias de processos e escassez de materiais. Ambos afetam a OEE, mas exigem respostas diferentes. Normas de KPI ISO 22400 especificar categorias planeadas e não planeadas, juntamente com classificações detalhadas de causas raiz para o reporte de paragens. Utilizar uma norma reconhecida desde o início evita dados inconsistentes que não podem ser comparados entre turnos ou locais.
Causas raiz comuns
As causas mais frequentes de paragens não planeadas em ambientes industriais incluem:
- Avaria de equipamento: O desgaste dos rolamentos, a degradação dos vedantes e as falhas elétricas são as principais causas mecânicas.
- Problemas de processo: Parâmetros incorretos, desgaste de ferramentas e rejeições de qualidade que interrompem a produção.
- Escassez de materiais: Componentes em falta ou matérias-primas que deixam as máquinas inativas a meio da produção.
- Paragens relacionadas com o operador: Configuração incorreta, instruções em falta ou formação inadequada.
- Perdas de caudal a montante ou a jusante: Uma paragem numa máquina que priva ou bloqueia o equipamento adjacente.
O A regra dos 80/20 aplica-se diretamente Causas das paragens: 80% do tempo total perdido decorre, normalmente, de 20% de problemas de origem. A Carolina Precision demonstrou isto na prática, alcançando uma poupança de $1,5 milhões e 688 horas de funcionamento adicionais por máquina após implementar o acompanhamento automatizado das paragens e concentrar-se nos seus principais modos de falha. Concentrar os esforços de monitorização nas principais causas proporciona retornos desproporcionais.
Dica profissional: Construa um diagrama de Pareto a partir dos seus dados de inatividade dos primeiros 30 dias. As três principais causas representarão quase sempre mais de metade do seu tempo total perdido. Resolva essas causas antes de expandir o âmbito do seu programa de monitorização.
Como é que as operações industriais monitorizam eficazmente a inatividade das máquinas?
Rastreamento manual vs automatizado
As equipas de operações normalmente começam com o registo manual: os operadores registam as paragens em papel ou folhas de cálculo, anotando a hora, a duração e a causa. Os métodos manuais são de baixo custo e fáceis de iniciar, mas dependem inteiramente da disciplina do operador e introduzem erros de transcrição. O registo automatizado utiliza sinais de máquinas, saídas de PLC ou sensores de corrente de encaixe para detetar paragens sem intervenção humana. Os sensores de encaixe permitem a monitorização de equipamento legado sem integração com PLC, o que torna a automação acessível mesmo em instalações mais antigas.
| Método de Rastreamento | Custo | Exatidão | Complexidade de configuração | Melhor para |
|---|---|---|---|---|
| Registos em papel | Baixa | Baixa | Nenhum | Pilotos iniciais, linhas simples |
| Folhas de cálculo | Baixa | Médio | Baixa | Equipas pequenas, turnos únicos |
| Sensores de mola | Médio | Elevado | Baixa | Máquinas antigas, implementação rápida |
| Integração de PLC | Elevado | Muito alto | Elevado | Novo equipamento, linhas complexas |
| Software OEE completo | Elevado | Muito alto | Elevado | Operações multissítio orientadas por dados |
Os sistemas automatizados também abordam um desafio técnico que o rastreio manual não consegue resolver: os limiares de *debounce*. Configurações de *debounce* incorretas distorcem os dados de OEE precisão significativamente. Um limiar de *debounce* é um filtro de duração mínima aplicado aos sinais das máquinas. Sem ele, uma flutuação do sensor de dois segundos regista-se como um evento de paragem, inflacionando a contagem de paragens e distorcendo a análise. Configurar isto corretamente é um passo que muitas equipas ignoram durante a configuração inicial.
O papel da codificação de raciocínio
Capturar que uma máquina parou é apenas o primeiro passo. Capturar porquê é o que torna os dados úteis. A codificação de motivos de nível único conduz a dados vagos e inutilizáveis. Uma hierarquia de dois níveis, combinando o departamento e a causa raiz específica, dá às equipas de manutenção a precisão necessária para agir. Por exemplo, “Mecânica” como código de primeiro nível e “Falha de rolamento, Máquina 4” como segundo nível produz uma ordem de trabalho. Apenas “Mecânica” não produz nada.
Dica profissional: Limite a sua lista de códigos de motivo a 10 a 15 opções por tipo de máquina. Demasiados códigos criam fadiga de decisão nos operadores e resultam numa categorização incorreta. Menos códigos, bem definidos, produzem dados mais limpos.
Quais são os benefícios de monitorizar a paragem de máquinas?
O acompanhamento da eficiência da produção através de dados de paragens produz resultados mensuráveis na manutenção, nas operações e nas finanças. Os principais benefícios são:
- Deteção de avarias mais rápida: A monitorização 24/7 reduz o Tempo Médio de Deteção e o Tempo Médio de Resolução de falhas. Uma deteção mais rápida significa interrupções mais curtas e menor perda de receitas por incidente.
- Redução de falhas repetidas: Quando as causas raiz são registadas e tratadas, é menos provável que a mesma falha volte a ocorrer. O software automatizado de acompanhamento de tempos de inatividade reduz o tempo de inatividade não planeado em 15–25% no espaço de 6 a 12 meses, graças a uma resposta mais rápida e à redução de falhas repetidas.
- Planeamento de manutenção melhorado: As tendências de tempo de inatividade revelam quais os ativos que precisam de manutenção preventiva ajustes de planeamento. Uma máquina que para a cada três três semanas pelo mesmo motivo está a indicar-lhe que o seu intervalo de manutenção está errado.
- Melhor afetação de recursos: Saber que máquinas geram mais tempo de paragem permite aos gestores direcionar o tempo dos técnicos, o stock de peças sobresselentes e o investimento de capital para onde o retorno é mais elevado.
- Relatório de OEE fiável: As más classificações podem inflacionar falsamente a disponibilidade e induzir em erro os investimentos em manutenção. Dados de paragens limpos produzem valores de OEE honestos que refletem o desempenho real.
O caso financeiro é direto. Uma fábrica a funcionar com 80% de OEE que melhora para 85% através da redução do tempo de inatividade não precisa de novo equipamento para aumentar a produção. Recupera capacidade que já possui. Para os diretores de operações que avaliam formas de reduzir o tempo de inatividade dos equipamentos, a monitorização é o pré-requisito para todos os outros métodos de melhoria.
Que melhores práticas transformam os dados de paragens em melhoria contínua?
Recolher dados de paragens é simples. Convertê-los numa melhoria operacional sustentada requer um processo estruturado e um comportamento de equipa consistente.
- Estabeleça um ciclo de revisão diário. Reveja os dados de paragens do turno anterior todas as manhãs. Identifique causas novas ou recorrentes. Atribua uma ação corretiva antes que o turno seguinte comece. Ciclos de revisão curtos evitam que pequenos problemas se tornem grandes.
- Partilhe a análise da causa raiz de forma transparente. Publique os resumos de tempo de inatividade onde os operadores e técnicos os consigam ver. As fábricas com melhorias visíveis mantêm uma conformidade de 92% no registo de dados, em comparação com 54% nas instalações onde os dados desaparecem nos relatórios de gestão. A transparência cria motivação para registar com precisão.
- Separe as paragens planeadas das perdas de disponibilidade. A integridade dos dados depende da exclusão clara de paragens planeadas e de perdas de fluxo a montante ou a jusante dos cálculos de disponibilidade. Incluí-las inflaciona os valores de inatividade e desvia os esforços de melhoria.
- Executar análises de tendências semanais. As análises diárias detetam problemas agudos. As análises semanais revelam padrões: uma máquina que para brevemente três vezes por semana é um problema diferente de uma que para durante duas horas uma vez por mês, mesmo que o tempo total perdido seja semelhante.
- Planear a melhoria mensal. Utilize dados mensais para priorizar as três principais causas de paragem para o período seguinte. Atribua responsabilidades, estabeleça metas e reveja os resultados na próxima sessão mensal.
Dica profissional: Evite a armadilha comum de tratar a monitorização de tempos de inatividade como um exercício de prestação de relatórios. A monitorização de tempos de inatividade tem de ser uma ferramenta ativa para a melhoria contínua. Se os seus dados não estão a gerar ordens de trabalho ou alterações aos planos de manutenção, o programa não está a funcionar.
A adopção cultural importa tanto como a tecnologia. Os operadores que compreendem que os dados de paragens conduzem a correções, e não a culpas, registam com mais exatidão e assinalam os problemas mais cedo. Essa mudança de comportamento vale frequentemente mais do que qualquer atualização de sensores.
Principais conclusões
A monitorização das paragens de máquinas é a base de uma gestão de OEE eficaz e, sem um registo estruturado, as decisões de manutenção continuam a ser reativas e dispendiosas.
| Ponto | Detalhes |
|---|---|
| A monitorização de inatividade é fundamental | Os fabricantes perdem 5–20% de capacidade produtiva sem ela; a monitorização converte essa perda em produção recuperável. |
| Categorizar causas com precisão | Utilize códigos de motivo de dois níveis alinhados com a norma ISO 22400 para produzir dados que gerem ações corretivas específicas. |
| Automatize sempre que possível | Os sensores de encaixar e o software de OEE reduzem o erro humano e permitem a deteção 24 horas por dia, 7 dias por semana, cortando as paragens não planeadas em 15–25%. |
| Fechar o ciclo diariamente | As análises diárias e a partilha transparente das causas subjacentes mantêm a conformidade dos operadores e impulsionam a melhoria contínua. |
| Começa de forma simples, depois escala | Comece com folhas de cálculo ou sensores básicos para construir uma cultura de dados antes de investir em sistemas integrados complexos. |
Os argumentos a favor de começar antes de estar pronto
Trabalhei com equipas de operações que adiaram a monitorização de tempos de inatividade durante meses porque estavam à espera do software certo, dos sensores certos ou do momento certo para formar o pessoal. Em quase todos os casos, o atraso custou mais do que um início imperfeito teria custado. 71% de programas bem-sucedidos começaram de forma simples antes de adotarem software integrado. Uma folha de cálculo com códigos de motivos consistentes, revista todas as manhãs, supera um sistema sofisticado que ninguém utiliza corretamente.
O segundo erro que vejo repetidamente é tratar os códigos de motivo como um pensamento tardio. As equipas passam semanas a selecionar sensores e a configurar painéis, para depois atribuírem uma lista de códigos de nível único numa tarde. O resultado são dados que mostram quanto custa o tempo perdeu-se mas não porquê, o que o torna quase inútil para planeamento de manutenção proativa. O design de códigos de razão merece tanta atenção quanto a seleção de hardware.
O terceiro ponto é algo que não aparece na maioria dos guias: a monitorização de tempos de inatividade altera a dinâmica das equipas. Quando as paragens são visíveis e atribuídas, as conversas passam de “a máquina avariou outra vez” para “as falhas nos rolamentos na Linha 3 representam 40% do nosso tempo perdido este mês”. Essa especificidade é o que permite aos gestores de manutenção justificar a necessidade de investimento de capital, de mais pessoal ou de alterações no horário. Os dados tornam-se numa ferramenta de gestão, e não apenas num registo de manutenção.
A minha recomendação sincera é começar esta semana com quaisquer ferramentas que tenha. Escolha cinco máquinas, defina dez códigos de motivo e analise os dados todas as manhãs durante 30 dias. Os padrões que encontrar vão dizer-lhe exatamente onde investir a seguir.
— Pedro
Como a Fullyops apoia a redução de tempo de inatividade na prática
A Fullyops foi concebida para equipas de operações que pretendem passar da manutenção reativa para a gestão de ativos planeada e baseada em dados. A plataforma liga gestão de ordens de trabalho diretamente para eventos de paragem, para que uma interrupção registada possa acionar uma ordem de trabalho digital, atribuir um técnico e registar o tempo de resolução sem necessidade de transições manuais. Para os gestores que pretendem criar um programa de monitorização estruturado, o Fullyops tutorial de atribuição de recursos abrange a forma de alinhar a capacidade dos técnicos com a criticidade dos ativos. As equipas que gerem múltiplos locais ou equipamentos antigos também acharão útil o visão geral dos sistemas de gestão de ativos, o que mapeia diferentes tipos de sistemas para a escala operacional e complexidade.
FAQ
O que é a monitorização de tempos de paragem de máquinas?
A monitorização de paragens de máquinas é o registo estruturado e a categorização das interrupções de produção para identificar as causas raiz e reduzir a capacidade perdida. Alimenta diretamente os cálculos de OEE e o planeamento de manutenção.
Quanto custa normalmente a capacidade produtiva em tempo de inatividade não planeado?
Os fabricantes perdem entre 5% e 20% da capacidade produtiva devido a paragens não planeadas. Os programas de manutenção preditiva podem reduzir esse valor em até 50%.
Qual é a diferença entre tempo de inatividade planeado e não planeado?
A paragem planeada abrange a manutenção programada, as mudanças de ferramenta e a calibração. A paragem não planeada abrange falhas inesperadas e anomalias de processo. Ambas afetam a OEE, mas exigem um registo separado e diferentes respostas corretivas.
Como começar a registar as paragens de máquinas sem software dispendioso?
Comece com uma folha de cálculo e uma lista definida de 10 a 15 códigos de motivo por tipo de máquina. Analise os dados diariamente e atribua ações corretivas. A maioria dos programas de monitorização bem-sucedidos começou desta forma antes de passar para sistemas automatizados.
Porque é que a codificação de motivos importa no registo de tempos de paragem?
Os códigos de motivo de nível único produzem dados vagos que não conseguem impulsionar ações de manutenção específicas. A codificação hierárquica de dois níveis, que combina departamento e causa-raiz, gera a precisão necessária para atribuir ordens de trabalho e visar falhas recorrentes.
Recomendado
- Processo de gestão de ordens de trabalho para reduzir o tempo de inatividade
- Guia de planeamento de manutenção para otimizar o tempo de atividade dos ativos
- Papel do CMMS na manutenção - Potenciar o tempo de funcionamento proactivo