Resumo:
- A análise de desempenho de equipamentos utiliza métricas como o OEE para avaliar a eficácia das máquinas, combinando disponibilidade, desempenho e qualidade. O sucesso baseia-se numa recolha de dados disciplinada, focando-se nas causas raiz das Seis Grandes Perdas e validando o equipamento através de fases de qualificação estruturadas. Priorizar uma categoria de perda de cada vez e garantir a integridade da medição conduz a melhorias operacionais mensuráveis.
A análise do desempenho de equipamentos é o processo sistemático de medir com que eficácia a maquinaria industrial converte o tempo disponível em produção de qualidade, utilizando métricas como a disponibilidade, a taxa de desempenho e o rendimento de qualidade. A norma industrial reconhecida para esta disciplina é a Eficiência Global do Equipamento (Overall Equipment Effectiveness), ou OEE, que combina os três fatores numa única pontuação acionável. Este guia de análise de desempenho de equipamentos abrange os enquadramentos, os métodos de recolha de dados, os protocolos de validação e as estratégias de melhoria de que os gestores de manutenção necessitam para passar de dados brutos de máquinas a ganhos operacionais mensuráveis. Ferramentas como o enquadramento das Seis Grandes Perdas e as fases de qualificação IQ, OQ e PQ formam a espinha dorsal estrutural de qualquer programa de análise credível.
Quais são as métricas essenciais para a análise de desempenho de equipamentos?
OEE is defined as the product of three components: Availability, Performance, and Quality. Availability measures the proportion of scheduled time a machine is actually running. Performance measures how fast it runs relative to its rated speed. Quality measures the proportion of output that meets specification on the first pass. A world-class OEE score is generally cited at 85%, though most facilities operate between 40% and 60% when losses are measured honestly.
O referencial das Seis Grandes Perdas mapeia-se diretamente nestes três componentes do OEE e fornece às equipas de manutenção um vocabulário estruturado para diagnosticar problemas.
Perdas mapeadas para os componentes do OEE:
- Perdas de disponibilidade: Avarias não planeadas e paragens planeadas, tais como mudanças de ferramentas e preparações
- Quebras de desempenho: Paragens menores e eventos de marcha lenta, além de velocidade reduzida ou tempos de ciclo abaixo do nominal
- Perdas de qualidade: Defeitos e trabalho de correção durante a produção em regime constante, e perdas de rendimento durante o arranque
Compreender qual a categoria de perdas é dominante na sua instalação é o primeiro passo analítico. Sem esse diagnóstico, os esforços de melhoria dispersam-se por demasiadas frentes e não produzem nenhum resultado mensurável.
Comparação de Componentes OEE
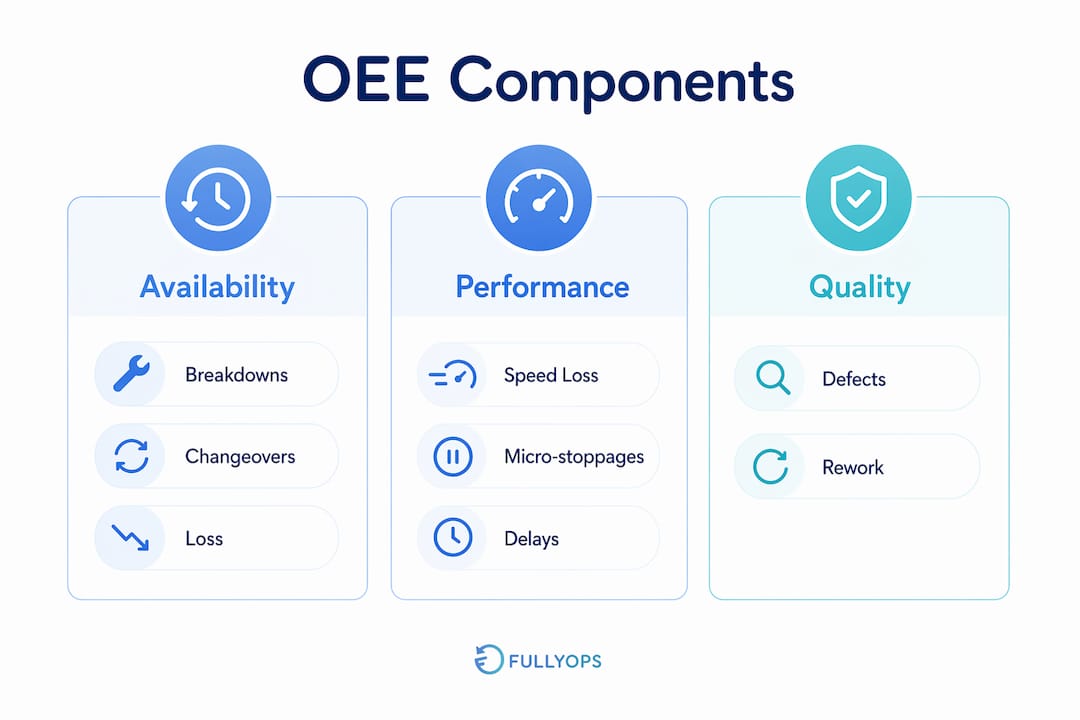
| Componente OEE | Categoria de Perda | Causa típica |
|---|---|---|
| Disponibilidade | Avarias, mudanças | Paragens não planeadas, longas preparações |
| Desempenho | Paragens menores, perda de velocidade | Avarias, peças gastas, ritmo do operador |
| Qualidade | Defeitos, desperdício de arranque | Desvio de processo, definições incorretas |
Um uso impróprio comum do OEE é tratá-lo como métrica de classificação em vez de uma ferramenta de diagnóstico. Essa abordagem diz-lhe quem está a ter um fraco desempenho, mas não o porquê. A analisa comparativa deve concentrar-se na compreensão das causas principais e na aprendizagem com operações comparáveis, e não simplesmente na comparação de percentagens entre locais ou turnos.
Dica profissional: Nunca compare pontuações de OEE entre máquinas com diferentes gamas de produtos ou tempos de funcionamento programados. O número só tem significado no contexto do ativo específico e das suas condições de funcionamento.
Como recolher dados precisos para a avaliação da fiabilidade de equipamentos
A recolha de dados rigorosa é a parte mais difícil de qualquer avaliação da fiabilidade de equipamentos. A razão é que as perdas de velocidade das máquinas são em grande parte invisíveis nos registos de turnos de rotina. Os operadores registam paragens planeadas e avarias principais, mas as breves interrupções inferiores a cinco minutos raramente chegam a constar num registo em papel.
Estas breves interrupções são chamadas de microparagens. São definidas como interrupções que duram desde segundos até menos de cinco minutos, e representam 10–30% do tempo total perdido por turno. Esse valor é significativo. Uma fábrica que perca 20% do tempo de turno com microparagens e não registe nenhuma delas está a trabalhar com uma pontuação de OEE fundamentalmente enganadora.
O método prático para capturar estas perdas é um estudo de observação estruturado. Siga esta sequência:
- Selecione a máquina de destino. Concentre-se primeiro no ativo de estrangulamento, uma vez que a sua disponibilidade define o limite máximo para toda a linha.
- Prepare uma folha de contagem. Criar colunas para cada categoria de perdas: atolamentos, falhas de sensores, ausência de operador, problemas de alimentação de material, e assim por diante.
- Realize uma observação com cronómetro durante duas horas. Fique junto à máquina e registe cada interrupção, por mais breve que seja, com a respetiva hora de início, duração e causa aparente.
- Agrupar e categorizar. Totalize o tempo perdido por categoria e expresse cada um como uma percentagem da janela de observação.
- Repetir por turnos. Uma única observação capta o padrão de um turno. Duas ou três observações em turnos diferentes revelam perdas sistémicas em vez de específicas do operador.
Sistemas automatizados de rastreio de OEE identifique 5 a 15% de oportunidades de melhoria ao detetar microparagens que o registo manual ignora por completo. O investimento na recolha de dados baseada em sensores compensa rapidamente quando a alternativa é tomar decisões de melhoria com base em dados incompletos.
Ao agregar a OEE de vários ativos ou linhas, utilize médias ponderadas pelo caudal em vez de médias simples. Uma média simples de cinco máquinas atribui o mesmo peso a um ativo de baixo volume e a um gargalo de alto volume. Isso distorce a realidade. Pondere a OEE de cada máquina pela sua contribuição para o caudal, e a pontuação agregada refletirá a realidade operacional.
Dica profissional: Se ainda não puder investir em monitorização automatizada, realize um estudo de observação de duas horas sobre os seus três principais contribuintes para perdas antes do seu próximo ciclo de planeamento. A qualidade dos dados excederá seis meses de registos manuais.
Quais são as melhores práticas para a validação e qualificação de equipamentos?
A qualificação de equipamento é o processo formal que demonstra que uma máquina está instalada corretamente, opera dentro de parâmetros definidos e produz consistentemente resultados que cumprem as especificações. Em indústrias reguladas, tais como a farmacêutica, dispositivos médicos e fabrico de semicondutores, este processo segue uma sequência definida: Qualificação de Instalação (QI), Qualificação Operacional (QO) e Qualificação de Desempenho (QD).
Cada fase tem um propósito distinto:
- QI confirma que o equipamento está instalado de acordo com as especificações do fabricante, os serviços públicos estão correctamente ligados e todos os componentes estão presentes e sem danos.
- O quê verifica que o equipamento opera corretamente em toda a sua gama de parâmetros definida. Esta fase exige testes no pior cenário nos limites superior e inferior dos parâmetros, e não apenas nos pontos de funcionamento padrão. Testar apenas com as configurações nominais não prova nada sobre a robustez sob stress.
- Porque demonstra que o equipamento produz consistentemente resultados conformes sob condições reais de produção, utilizando materiais e operadores reais.
Cada fase requer protocolos de teste pré-aprovados e relatórios de resumo finais para cumprir as normas da FDA e as BPF (GMP) da UE. Ignorar a etapa de pré-aprovação ou redigir protocolos após a conclusão dos testes são as duas falhas de conformidade mais comuns em auditorias de validação.
A qualidade da documentação importa tanto quanto o seu volume. Registos com a dimensão adequada que comprovam a finalidade do teste, os resultados e a gestão de desvios são mais justificáveis do que pastas volumosas repletas de documentação redundante. Um maior número de páginas não significa uma melhor validação. Registos claros e concisos, que um auditor consiga acompanhar sem ajuda, são o padrão a que se deve aspirar.
O objetivo da qualificação de equipamento não é gerar papelada. Consiste em criar um registo documentado e reprodutível de que o equipamento funciona conforme previsto sob condições definidas. Todos os testes e todos os registos devem servir diretamente esse propósito.
Um erro comum na OQ é testar apenas no ponto de funcionamento nominal. Se o intervalo de temperatura do seu equipamento for de 60°C a 80°C, deve testar a 60°C e a 80°C, e não apenas a 70°C. A omissão do teste nos limites deixa a qualificação cientificamente incompleta e vulnerável a contestações regulamentares.
Como interpretar os dados de desempenho e promover a melhoria contínua
A interpretação correta dos dados de OEE e das Seis Grandes Perdas exige resistir à tentação de resolver tudo de uma vez. Concentrar-se numa categoria de perdas de cada vez produz ganhos mensuráveis. Tentar abordar várias categorias em simultâneo resulta tipicamente numa ausência de melhorias, porque os recursos e a atenção são divididos antes de qualquer intervenção individual ter tempo de produzir efeitos.
Siga esta sequência estruturada de interpretação e melhoria:
- Classifique as suas Seis Maiores Perdas por impacto total de tempo. Utilize os seus dados de OEE para calcular o total de minutos perdidos por turno para cada categoria durante um período representativo de duas a quatro semanas.
- Selecione a categoria de perda dominante. O maior contribuidor individual é o vosso ponto de partida, independentemente do quão tentadores outros problemas possam parecer.
- Identificar as causas principais dentro dessa categoria. Utilize uma análise simples de causa e efeito ou um exercício dos cinco porquês focado especificamente nesse tipo de perda.
- Conceber e implementar uma intervenção direcionada. No caso das perdas por mudança de ferramenta, isto pode significar um workshop de troca rápida de ferramentas (SMED). No caso das microparagens, pode significar a recalibração de um sensor ou a reformulação de um mecanismo de alimentação.
- Messa o resultado ao longo de quatro semanas. Compare a pontuação OEE pós-intervenção e o total da categoria de perda específica com a linha de base. Documente a alteração.
- Passar para a categoria de perda dominante seguinte. Só depois de a primeira intervenção estar estável e medida é que deve mudar o foco.
Um exemplo prático: uma linha de embalamento com uma OEE de 52% pode mostrar que 18% do tempo programado são perdidos em trocas de ferramenta, 12% em paragens menores e 8% em perda de velocidade. O ponto de partida correto é a redução das trocas, e não um ataque simultâneo aos três fatores. Reduzir o tempo de troca de 45 minutos para 25 minutos numa linha com três mudanças de produto por turno acrescenta cerca de uma hora de tempo produtivo por turno. Essa única intervenção pode elevar a OEE em 6 a 8 pontos percentuais antes de se efetuar qualquer outra alteração.
Dica profissional: Acompanhe o seu plano de manutenção preventiva em simultâneo com os seus dados de OEE. Os ativos com uma conformidade de manutenção preventiva (PM) irregular apresentam quase sempre perdas elevadas por avarias e pequenas paragens. A correlação raramente é coincidente.
Principais conclusões
Uma análise eficaz do desempenho dos equipamentos requer estruturas organizadas, recolha de dados disciplinada e um foco deliberado numa categoria de perdas de cada vez para produzir ganhos operacionais mensuráveis.
| Ponto | Detalhes |
|---|---|
| OEE como ferramenta de diagnóstico | Utilize o OEE para identificar as causas principais de perda, e não para classificar ativos ou comparar locais. |
| Registe microparagens deliberadamente | Os registos manuais perdem 10 a 30% das perdas de turno; é necessária observação estruturada ou automatização. |
| Siga IQ, OQ, PQ em sequência | Cada fase de qualificação requer protocolos pré-aprovados e testes de pior cenário para ser defensável. |
| Priorizar uma categoria de perda | Atacar a categoria dominante das Seis Grandes Perdas antes de avançar produz ganhos mais rápidos e mensuráveis. |
| Ponderar a OEE pelo débito | Utilize médias ponderadas pelo débito ao agregar o OEE em múltiplos ativos para evitar distorções. |
Porque é que a maioria das instalações está a medir as coisas erradas
Depois de trabalhar com equipas de manutenção numa variedade de ambientes industriais, o padrão que vejo com mais frequência não é a falta de dados. É um excesso de dados em que ninguém confia. Existem registos de turnos, folhas de cálculo de OEE e registos de manutenção. Mas quando pergunta a um gestor de manutenção se a pontuação de OEE reflete a realidade, a resposta honesta é normalmente não.
A causa raiz é quase sempre a cegueira face às micro-paragens. As equipas medem o que é fácil de registar, o que significa paragens programadas e grandes avarias. Os 15 minutos de desentupimentos acumulados por turno nunca chegam ao registo. O resultado é uma pontuação de OEE que parece razoável no papel, mas mascara totalmente o perfil real de perdas.
O meu conselho é que encare o seu primeiro estudo de observação estruturada como uma auditoria ao seu sistema de medição, e não apenas ao seu equipamento. Se as perdas que observa em duas horas não correspondem ao que os seus registos mostram, os registos estão errados. Corrija a medição antes de corrigir a máquina.
O segundo padrão que vejo é o OEE a ser utilizado para comparar turnos ou operadores, o que gera reatividade defensiva e manipulação de dados, em vez de um relato honesto. O OEE é um instrumento de diagnóstico. No momento em que se torna um painel de avaliação de desempenho para pessoas, a qualidade dos dados desmorona. Proteja a integridade da medição, mantendo-a focada no ativo e não na equipa.
Para gestores de manutenção que consideram abordagens de rastreio de ativos para apoiar a sua análise, a tecnologia é verdadeiramente útil, mas apenas depois de a disciplina de medição estar implementada. Automatizar um sistema de medição deficiente produz maus dados mais rapidamente.
— Pedro
Como a Fullyops apoia a análise de desempenho de equipamentos na prática
A Fullyops é uma plataforma de gestão de ativos e de assistência técnica em campo criada para gestores de manutenção que necessitam de visibilidade em tempo real sobre o estado dos equipamentos, o progresso das ordens de trabalho e o desempenho operacional. A plataforma análise de operações o módulo centraliza os dados relevantes para o OEE, incluindo registos de intervenção, horas de técnicos e tempos de inatividade de ativos, num único painel que elimina por completo a etapa de agregação manual. Para equipas que transita dos registos em papel para o seguimento digital, o Fullyops fornece a estrutura necessária para capturar microparagens, associá-las a ordens de trabalho e construir uma base de referência de desempenho fiável ao longo do tempo. Explore o tutorial de atribuição de recursos para ver como a Fullyops ajuda as equipas de manutenção a afetar o tempo dos técnicos e os recursos dos ativos de forma mais eficaz, juntamente com os seus fluxos de trabalho de análise de desempenho.
FAQ
O que é o OEE e porque é que ele é importante para a análise de equipamentos?
O OEE, ou Eficiência Global do Equipamento, mede a percentagem do tempo de produção programado que é verdadeiramente produtivo, combinando a disponibilidade, a taxa de desempenho e o rendimento de qualidade numa única pontuação. É a métrica padrão para identificar e quantificar as perdas de equipamento nas operações industriais.
Como identificar micro-paragens que os registos manuais não detetam?
Realize um estudo de observação por cronómetro de duas horas na máquina-alvo, registando cada interrupção com a respetiva duração e causa numa folha de contagem. Os sistemas de rastreio automatizados baseados em sensores também podem detetar estas perdas de forma contínua e assinalar padrões que os estudos de observação possam falhar.
Qual é a diferença entre OQ e PQ na qualificação de equipamentos?
A Qualificação Operacional (OQ) verifica se o equipamento funciona corretamente em toda a sua gama de parâmetros definida, incluindo nos limites de pior cenário. A Qualificação de Desempenho (PQ) confirma que o equipamento produz consistentemente resultados conformes em condições reais de produção com materiais e operadores reais.
Com que frequência devem ser analisadas as métricas de desempenho dos equipamentos?
As métricas de desempenho devem ser revistas, no mínimo, semanalmente para ativos de produção ativos, com uma análise mais aprofundada da causa raiz mensalmente. Ativos que apresentem tendências de OEE em declínio justificam uma investigação imediata, em vez de aguardar por um ciclo de revisão agendado.
Devem os resultados do OEE ser comparados entre diferentes máquinas ou locais?
As pontuações de OEE não devem ser utilizadas como uma ferramenta de classificação direta entre ativos com diferentes combinações de produtos, tempos de funcionamento programados ou contextos operacionais. A avaliação comparativa (benchmarking) é mais útil como um exercício de aprendizagem para compreender as causas principais, e não como um boletim competitivo entre instalações.
Recomendado
- Melhores práticas de manutenção: Aumente a eficiência e a vida útil dos ativos
- Passos de manutenção corretiva: um guia para gestores de operações
- Aumente a eficiência com auditorias de manutenção: um guia completo