En resumen:
- El análisis del rendimiento de los equipos utiliza métricas como la OEE para evaluar la eficacia de las máquinas, combinando la disponibilidad, el rendimiento y la calidad. El éxito se basa en la recopilación disciplinada de datos, centrándose en las causas raíz de las Seis Grandes Pérdidas y validando los equipos mediante fases de calificación estructuradas. Priorizar una categoría de pérdida a la vez y garantizar la integridad de las mediciones conduce a mejoras operativas cuantificables.
El análisis del rendimiento de los equipos es el proceso sistemático de medir la eficacia con la que la maquinaria industrial convierte el tiempo disponible en producción de calidad, utilizando métricas como la disponibilidad, la tasa de rendimiento y el índice de calidad. El estándar de la industria reconocido para esta disciplina es la Eficiencia General de los Equipos, o OEE (por sus siglas en inglés), que combina los tres factores en una única puntuación procesable. Esta guía de análisis del rendimiento de los equipos abarca los marcos de trabajo, los métodos de recopilación de datos, los protocolos de validación y las estrategias de mejora que los gestores de mantenimiento necesitan para pasar de los datos brutos de las máquinas a mejoras operativas medibles. Herramientas como el marco de las Seis Grandes Pérdidas y las fases de cualificación IQ, OQ y PQ constituyen la columna vertebral estructural de cualquier programa de análisis creíble.
¿Cuáles son las métricas esenciales para el análisis del rendimiento de los equipos?
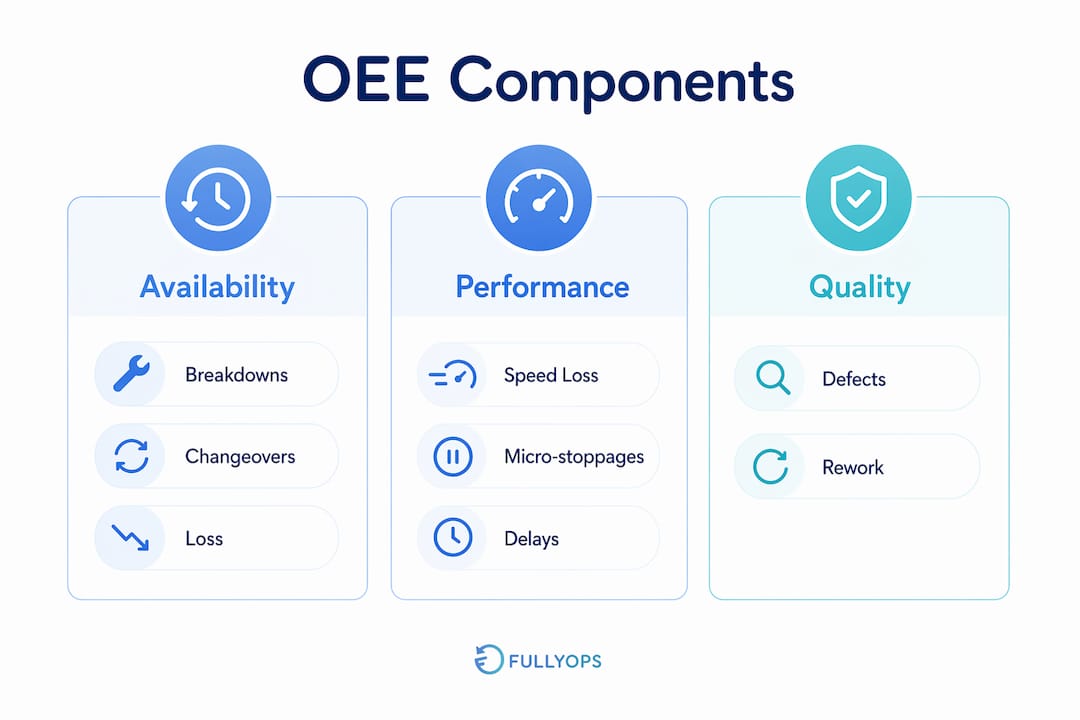
El OEE se define como el producto de tres componentes: Disponibilidad, Rendimiento y Calidad. La disponibilidad mide la proporción del tiempo programado en que una máquina está funcionando realmente. El rendimiento mide qué tan rápido funciona en relación con su velocidad nominal. La calidad mide la proporción de producción que cumple con las especificaciones al primer intento. Una puntuación OEE de clase mundial se suele citar en el 85%, aunque la mayoría de las instalaciones operan entre el 40% y el 60% cuando las pérdidas se miden honestamente.
El marco de las seis grandes pérdidas se corresponde directamente con estos tres componentes de la OEE y proporciona a los equipos de mantenimiento un vocabulario estructurado para diagnosticar problemas.
Pérdidas asignadas a los componentes de OEE:
- Pérdidas de disponibilidad: Paradas no planificadas y paradas planificadas como cambios de formato y preparaciones
- Pérdidas de rendimiento: Paradas menores y eventos de ralentí, además de velocidad reducida o tiempos de ciclo por debajo de lo nominal
- Pérdidas de calidad: Defectos y reprocesos durante la producción en régimen estacionario, y pérdidas de rendimiento durante el arranque
Comprender qué categoría de pérdidas es dominante en sus instalaciones es el primer paso analítico. Sin ese diagnóstico, los esfuerzos de mejora se dispersan en demasiados frentes y no producen ningún resultado medible.
Comparación de componentes de OEE
| Componente de OEE | Categoría de pérdida | Causa Típica |
|---|---|---|
| Disponibilidad | Averías, cambios | Fallos imprevistos, preparaciones largas |
| Rendimiento | Paradas menores, pérdida de velocidad | Atascos, piezas desgastadas, ritmo del operador |
| Calidad | Defectos, desperdicio de puesta en marcha | Deriva del proceso, configuraciones incorrectas |
Un mal uso común del OEE es tratarlo como un métrica de clasificación en lugar de una herramienta de diagnóstico. Ese enfoque te dice quién está teniendo un mal desempeño, pero no el porqué. La evaluación comparativa debe centrarse en comprender las causas raíz y aprender de operaciones comparables, no simplemente en comparar porcentajes entre sitios o turnos.
Consejo profesional: Nunca compare las puntuaciones de OEE entre máquinas con diferentes mezclas de productos o tiempos de funcionamiento programados. El número solo tiene significado en el contexto del activo específico y sus condiciones de operación.
Cómo recopilar datos precisos para la evaluación de la confiabilidad de los equipos
La recopilación de datos precisos es la parte más difícil de cualquier evaluación de la confiabilidad de los equipos. La razón es que las pérdidas de velocidad de las máquinas son en gran medida invisibles en los registros de turnos de rutina. Los operadores registran las paradas planificadas y las averías importantes, pero las interrupciones breves de menos de cinco minutos rara vez se registran en un parte en papel.
Estas breves interrupciones se denominan microparadas. Se definen como interrupciones que duran desde unos segundos hasta menos de cinco minutos, y representan entre el 10 y el 30% del tiempo total perdido por turno. Esa cifra es significativa. Una planta que pierde el 20% del tiempo de turno en microparadas y no registra ninguna está trabajando con una puntuación de OEE fundamentalmente engañosa.
El método práctico para capturar estas pérdidas es un estudio de observación estructurado. Siga esta secuencia:
- Seleccione la máquina de destino. Concéntrate primero en el activo cuello de botella, ya que su disponibilidad establece el límite máximo para toda la línea.
- Prepara una hoja de conteo. Cree columnas para cada categoría de pérdida: atascos, fallas de sensores, ausencia de operador, problemas de alimentación de material, etcétera.
- Realice una observación con cronómetro de dos horas. Quédese en la máquina y registre cada interrupción, por breve que sea, con su hora de inicio, duración y causa aparente.
- Agregar y categorizar. Totaliza el tiempo perdido por categoría y expresa cada uno como un porcentaje de la ventana de observación.
- Repetir en los turnos. Una sola observación captura el patrón de un turno. Dos o tres observaciones en diferentes turnos revelan pérdidas sistémicas frente a las específicas del operador.
Sistemas automatizados de seguimiento de OEE Identifique entre un 5 y un 15 % de oportunidades de mejora detectando microparadas que el registro manual pasa completamente por alto. La inversión en la captura de datos basada en sensores se amortiza rápidamente cuando la alternativa es tomar decisiones de mejora basándose en datos incompletos.
Al agregar la OEE de múltiples activos o líneas, utilice promedios ponderados por el rendimiento en lugar de promedios simples. Un promedio simple de cinco máquinas otorga el mismo peso a un activo de bajo volumen y a un cuello de botella de alto volumen. Eso distorsiona la imagen. Pondere la OEE de cada máquina según su contribución al rendimiento, y la puntuación agregada reflejará la realidad operacional.
Consejo profesional: Si aún no puede invertir en seguimiento automatizado, realice un estudio de observación de dos horas sobre sus tres principales contribuyentes a las pérdidas antes de su próximo ciclo de planificación. La calidad de los datos superará a seis meses de registros manuales.
¿Cuáles son las mejores prácticas para la validación y calificación de equipos?
La calificación de equipos es el proceso formal de demostrar que una máquina está instalada correctamente, opera dentro de parámetros definidos y produce consistentemente resultados que cumplen con las especificaciones. En industrias reguladas como la farmacéutica, de dispositivos médicos y de fabricación de semiconductores, este proceso sigue una secuencia definida: Calificación de Instalación (IQ), Calificación Operacional (OQ) y Calificación de Desempeño (PQ).
Cada fase tiene un propósito distinto:
- CI confirma que el equipo está instalado según las especificaciones del fabricante, los servicios públicos están correctamente conectados y todos los componentes están presentes y sin daños.
- OQ verifica que el equipo opera correctamente en todo su rango de parámetros definido. Esta fase requiere pruebas en el peor de los casos en los límites superior e inferior de los parámetros, no solo en puntos de operación estándar. Probar solo en configuraciones nominales no demuestra nada sobre la robustez bajo estrés.
- ¿Por qué demuestra que el equipo produce de manera consistente resultados conformes bajo condiciones de producción reales, utilizando materiales y operadores reales.
Cada fase requiere protocolos de prueba aprobados previamente e informes de resumen finales. para cumplir con las normas de la FDA y de las GMP de la UE. Omitir el paso de aprobación previa o redactar los protocolos después de que se hayan completado las pruebas son los dos incumplimientos normativos más comunes en las auditorías de validación.
La calidad de la documentación importa tanto como el volumen de la documentación. Registros del tamaño adecuado que evidencian el propósito de la prueba, los resultados y la gestión de desviaciones son más defendibles que los gruesos archivadores de papeleo redundante. Más páginas no equivalen a una mejor validación. Los registros claros y concisos que un auditor pueda seguir sin ayuda son el estándar al que se debe aspirar.
El objetivo de la cualificación de equipos no es generar papeleo. Consiste en crear un registro documentado y reproducible de que el equipo funciona según lo previsto en condiciones definidas. Cada prueba y cada registro deben servir directamente a ese propósito.
Un error común en la OQ es probar únicamente en el punto de operación nominal. Si el rango de temperatura de su equipo es de 60 °C a 80 °C, debe realizar las pruebas a 60 °C y a 80 °C, no solo a 70 °C. No realizar pruebas en los límites deja la cualificación incompleta desde el punto de vista científico y vulnerable a cuestionamientos regulatorios.
Cómo interpretar los datos de rendimiento e impulsar la mejora continua
Interpretar correctamente los datos de OEE y de las seis grandes pérdidas requiere resistir la tentación de solucionarlo todo a la vez. Centrándose en una categoría de pérdida a la vez produce mejoras medibles. Intentar abordar múltiples categorías simultáneamente suele no arrojar ninguna mejora, porque los recursos y la atención se dividen antes de que cualquier intervención individual tenga tiempo de surtir efecto.
Siga esta secuencia estructurada de interpretación y mejora:
- Clasifica tus seis grandes pérdidas por impacto de tiempo total. Utilice sus datos de OEE para calcular los minutos totales perdidos por turno en cada categoría durante un período representativo de dos a cuatro semanas.
- Seleccione la categoría de pérdida dominante. El mayor contribuyente individual es tu punto de partida, sin importar lo tentadores que parezcan otros problemas.
- Identifique las causas raíz dentro de esa categoría. Utilice un análisis simple de causa y efecto o un ejercicio de los cinco porqués enfocado específicamente en ese tipo de pérdida.
- Diseñar e implementar una intervención dirigida. Para las pérdidas por cambio de formato, esto podría significar un taller de cambio rápido de herramienta en un solo dígito de minuto (SMED). Para las microparadas, podría significar una recalibración de sensores o el rediseño de un mecanismo de alimentación.
- Mide el resultado durante cuatro semanas. Compare la puntuación de OEE posterior a la intervención y el total de la categoría de pérdida específica con respecto a la línea de base. Documente el cambio.
- Pase a la siguiente categoría de pérdida dominante. Solo después de que la primera intervención sea estable y se haya medido, debe cambiar de enfoque.
Un ejemplo práctico: una línea de envasado con una OEE del 52% podría mostrar que el 18% del tiempo programado se pierde en cambios de formato, el 12% en paradas menores y el 8% en pérdidas de velocidad. El punto de partida correcto es la reducción de los cambios de formato, no un ataque simultáneo a los tres. Reducir el tiempo de cambio de 45 minutos a 25 minutos en una línea que realiza tres cambios de producto por turno añade aproximadamente una hora de tiempo productivo por turno. Esa única intervención puede elevar la OEE entre 6 y 8 puntos porcentuales antes de realizar cualquier otro cambio.
Consejo profesional: Rastrea tu cronograma de mantenimiento preventivo junto con sus datos de OEE. Los activos con un cumplimiento irregular de PM casi siempre muestran pérdidas elevadas por averías y paradas menores. La correlación rara vez es una coincidencia.
Principales conclusiones
El análisis eficaz del rendimiento de los equipos requiere marcos estructurados, una recopilación de datos disciplinada y un enfoque deliberado en una categoría de pérdidas a la vez para producir mejoras operativas mensurables.
| Punto | Detalles |
|---|---|
| OEE como herramienta de diagnóstico | Utilice el OEE para identificar las causas raíz de las pérdidas, no para clasificar activos o comparar plantas. |
| Captura las microparadas deliberadamente | Los registros manuales omiten entre un 10 y un 30% de las pérdidas de turno; se requiere observación estructurada o automatización. |
| Siga IQ, OQ, PQ en secuencia | Cada fase de calificación requiere protocolos preaprobados y pruebas de peores casos para ser defendible. |
| Priorizar una categoría de pérdida | Atacar la categoría dominante de las Seis Grandes Pérdidas antes de continuar produce ganancias más rápidas y mensurables. |
| Ponderar la OEE por rendimiento | Utilice promedios ponderados por rendimiento al agregar la OEE en múltiples activos para evitar distorsiones. |
Por qué la mayoría de las instalaciones están midiendo las cosas incorrectas
Después de trabajar con equipos de mantenimiento en una variedad de entornos industriales, el patrón que veo con más frecuencia no es la falta de datos. Es un exceso de datos en el que nadie confía. Existen registros de turno, hojas de cálculo de OEE y registros de mantenimiento. Pero cuando le preguntas a un gerente de mantenimiento si su puntuación de OEE refleja la realidad, la respuesta honesta suele ser no.
La causa raíz es casi siempre la ceguera ante las microparadas. Los equipos miden lo que es fácil de registrar, lo que significa paradas planificadas y averías importantes. Los 15 minutos de despejes de atascos acumulados por turno nunca llegan al registro. El resultado es una puntuación de OEE que parece razonable sobre el papel, pero que enmascara por completo el perfil de pérdidas real.
Mi consejo es que trates tu primer estudio de observación estructurada como una auditoría de tu sistema de medición, no solo de tu equipo. Si las pérdidas que observas en dos horas no coinciden con lo que muestran tus registros, los registros están mal. Arregla la medición antes de arreglar la máquina.
El segundo patrón que veo es el uso de la OEE para comparar turnos u operadores, lo que genera actitud defensiva y manipulación de datos en lugar de informes honestos. La OEE es un instrumento de diagnóstico. En el momento en que se convierte en una tarjeta de puntuación de desempeño para las personas, la calidad de los datos colapsa. Protege la integridad de la medición manteniéndola enfocada en el activo, no en el equipo.
Para los directores de mantenimiento que estén considerando enfoques de seguimiento de activos para respaldar su análisis, la tecnología es genuinamente útil, pero solo después de que se establece la disciplina de medición. Automatizar un sistema de medición defectuoso produce datos malos más rápido.
— Pedro
Cómo Fullyops apoya el análisis del rendimiento de los equipos en la práctica
Fullyops es una plataforma de gestión de activos y servicios de campo diseñada para gerentes de mantenimiento que necesitan visibilidad en tiempo real del estado de los equipos, el progreso de las órdenes de trabajo y el rendimiento operativo. La plataforma análisis de operaciones el módulo centraliza los datos relevantes para la OEE, incluidos los registros de intervención, las horas de los técnicos y el tiempo de inactividad de los activos, en un único panel que elimina por completo el paso de agregación manual. Para los equipos que pasan de los registros en papel al seguimiento digital, Fullyops ofrece la estructura necesaria para capturar microparadas, vincularlas a las órdenes de trabajo y construir una línea base de rendimiento fiable a lo largo del tiempo. Explore el tutorial de asignación de recursos para ver cómo Fullyops ayuda a los equipos de mantenimiento a asignar el tiempo de los técnicos y los recursos de los activos de manera más eficaz junto con sus flujos de trabajo de análisis de rendimiento.
PREGUNTAS FRECUENTES
¿Qué es el OEE y por qué es importante para el análisis de equipos?
OEE, o Eficiencia General de los Equipos, mide el porcentaje del tiempo de producción programado que es verdaderamente productivo, combinando la disponibilidad, la tasa de rendimiento y el índice de calidad en una sola puntuación. Es la métrica estándar para identificar y cuantificar las pérdidas de equipos en las operaciones industriales.
¿Cómo identifico las microparadas que los registros manuales pasan por alto?
Realice un estudio de observación de dos horas con cronómetro en la máquina objetivo, registrando cada interrupción con su duración y causa en una hoja de conteo. Los sistemas de seguimiento automatizados basados en sensores también pueden detectar estas pérdidas de forma continua y señalar patrones que los estudios de observación podrían pasar por alto.
¿Cuál es la diferencia entre OQ y PQ en la cualificación de equipos?
La Calificación Operacional (OQ) verifica que el equipo funcione correctamente en todo su rango de parámetros definido, incluidos los límites del peor de los casos. La Calificación de Desempeño (PQ) confirma que el equipo produce de manera consistente productos conformes bajo condiciones de producción reales con materiales y operadores reales.
¿Con qué frecuencia se deben revisar las métricas de rendimiento de los equipos?
Las métricas de rendimiento deben revisarse como mínimo semanalmente para los activos de producción activos, con una revisión más profunda de las causas raíz mensualmente. Los activos que muestren tendencias de OEE a la baja ameritan una investigación inmediata en lugar de esperar a un ciclo de revisión programado.
¿Se deben comparar las puntuaciones de OEE entre diferentes máquinas o plantas?
Las puntuaciones de OEE no deben utilizarse como una herramienta de clasificación directa entre activos con diferentes mezclas de productos, tiempos de funcionamiento programados o contextos operativos. La evaluación comparativa es más útil como ejercicio de aprendizaje para comprender las causas raíz, no como un cuadro de mando competitivo entre instalaciones.
Recomendado
- Mejores prácticas de mantenimiento: Mejore la eficiencia y la vida útil de los activos
- Pasos de mantenimiento correctivo: una guía para gerentes de operaciones
- Optimiza la eficiencia con auditorías de mantenimiento: una guía completa