En bref
- L’analyse de la performance des équipements utilise des indicateurs comme OEE pour évaluer l’efficacité des machines, en combinant la disponibilité, les performances et la qualité. Le succès repose sur une collecte rigoureuse des données, un focus sur les causes profondes des Six Big Losses et la validation des équipements au travers de phases de qualification structurées. Prioriser une catégorie de pertes à la fois et garantir l’intégrité des mesures conduit à des améliorations opérationnelles mesurables.
L’analyse de la performance des équipements est le processus systématique consistant à mesurer l’efficacité avec laquelle les machines industrielles convertissent le temps disponible en une production de qualité, en utilisant des indicateurs tels que la disponibilité, le taux de rendement et le rendement de qualité. La norme industrielle reconnue en la matière est l’Overall Equipment Effectiveness (OEE), qui combine les trois facteurs en un seul score utilisable. Ce guide d’analyse de la performance des équipements couvre les cadres, les méthodes de collecte de données, les protocoles de validation et les stratégies d’amélioration dont les responsables de la maintenance ont besoin pour passer des données brutes sur les machines à des gains opérationnels mesurables. Des outils tels que le cadre Six Big Losses et les phases de qualification IQ, OQ et PQ constituent la structure structurelle de tout programme d’analyse crédible.
Quelles sont les mesures essentielles pour l’analyse de la performance des équipements ?
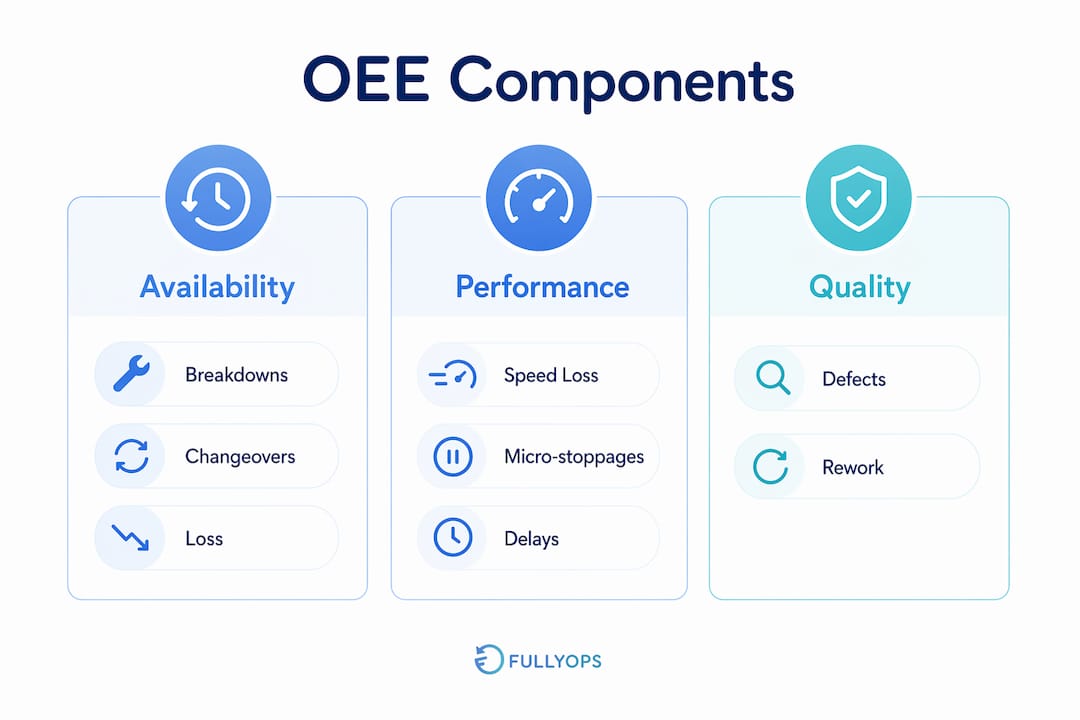
OEE est défini comme la somme de trois composantes : Disponibilité, Performance et Qualité. La Disponibilité mesure la proportion de temps prévu pendant laquelle une machine est réellement en fonctionnement. La Performance mesure la vitesse de fonctionnement par rapport à sa vitesse nominale. La Qualité mesure la proportion de production conforme aux spécifications lors de la première opération. Un score OEE de classe mondiale est généralement de 85%, bien que la plupart des installations fonctionnent entre 40% et 60% lorsque les pertes sont mesurées honnêtement.
Le cadre Six Big Losses correspond directement à ces trois composantes de l’OEE et permet aux équipes d’entretien d’utiliser un vocabulaire structuré pour diagnostiquer les problèmes.
Les pertes liées aux composantes OEE :
- Perte de disponibilité : Arrêtés non planifiés et arrêts programmés tels que les changements de phase et les mises en place
- Perte de performance : Des interruptions mineures et des ralentissements, ainsi qu’une réduction de la vitesse ou des temps de cycle inférieurs à ceux prévus
- Pertes de qualité : Défauts et retouches lors de la production en régime statique, ainsi que pertes de rendement lors du démarrage
Comprendre quelle catégorie de pertes prévaut dans votre établissement est la première étape analytique. Sans cette identification, les efforts de progrès s’étendent sur trop de fronts et n’aboutissent pas à un résultat mesurable.
Comparaison des composants OEE
| Component OEE | Catégorie de perte | Cause typique |
|---|---|---|
| Disponibilité | Déconnexions, changements | Échats imprévus, longues préparations |
| Performance | Petits arrêts, perte de vitesse | Les confitures, les pièces usées, le rythme de l’opérateur |
| Qualité | Désordres, débris lors du démarrage | Désorientation de la procédure, paramètres incorrects |
L’un des abus courants de l’OEE est de le considérer comme un Une mesure de classement plutôt qu'un outil de diagnostic. Cette approche vous indique qui présente des performances médiocres, mais pas pourquoi. Le benchmarking devrait se concentrer sur la compréhension des causes profondes et l’apprentissage des pratiques comparables, et non pas simplement sur la comparaison des pourcentages entre sites ou entre les différents horaires de travail.
Conseil de pro : N'évaluez jamais les scores OEE entre des machines avec des mélanges de produits ou des temps de fonctionnement planifiés différents. Ce nombre n'a de sens que dans le contexte de l'actif spécifique et de ses conditions d'exploitation.
Comment recueillir des données précises pour l’évaluation de la fiabilité des équipements
La collecte de données précises est la partie la plus difficile de toute évaluation de la fiabilité des équipements. La raison en est que Les pertes de vitesse de la machine sont largement invisibles Dans les relevés de tour de travail habituels, les opérateurs enregistrent les arrêts prévus et les pannes majeures, mais les interruptions de moins de cinq minutes ne figurent rarement dans un relevé papier.
Ces interruptions brèves sont appelées micro-stopages. Elles sont définies comme des interruptions d’une durée de quelques secondes à moins de cinq minutes, et elles représentent entre 10 et% 30 % du temps total perdu par tour de travail. Ce chiffre est significatif. Un site qui perd 20% minutes de temps de tour en raison de micro-stopages et qui n’enregistre aucune de ces interruptions fonctionne avec un score OEE fondamentalement trompeur.
La méthode pratique pour mesurer ces pertes est une étude d’observation structurée. Suivez cette séquence :
- Sélectionnez la machine cible. Concentrez-vous d'abord sur l'actif à faible capacité de production, car sa disponibilité fixe le plafond de toute la ligne.
- Prenez une feuille de calcul. Créez des colonnes pour chaque catégorie de pertes : problèmes de confitures, défaillances des capteurs, absence d’opérateur, problèmes de mise en route des machines, etc.
- Effectuez une observation avec un chronomètre pendant deux heures. Gardez votre place devant la machine et notez toutes les interruptions, même si elles sont de courte durée, avec leur heure d’apparition, leur durée et la cause apparente.
- Agruper et catégoriser. Totaliser le temps perdu par catégorie et exprimer chacun en pourcentage de la période d’observation.
- Repetons cela au cours de tous les quarts de travail. Une seule observation capture le profil d’un seul changement. Deux ou trois observations sur différents changements révèlent des pertes systémiques ou spécifiques à l’opérateur.
Systèmes automatisés de suivi de l’OEE identifier 5 à 15% possibilités d’amélioration en détectant les micro-blocages que la logistique manuelle ne détecte pas du tout. L’investissement dans la capture de données à base de capteurs se paye rapidement lorsque l’alternative consiste à prendre des décisions d’amélioration sur des données incomplètes.
Lors de l’analyse de l’OEE sur plusieurs actifs ou lignes, il convient d’utiliser les moyennes pondérées en fonction du débit plutôt que les moyennes simples. Une moyenne simple de cinq machines donne la même importance à un actif à faible volume et à un point faible à haut débit. Cela fausse l’image. Chaque machine doit être évaluée en fonction de sa contribution en débit ; le score total reflète ainsi la réalité opérationnelle.
Conseil de pro : Si vous n’êtes pas encore en mesure d’investir dans un suivi automatisé, effectuez une étude d’observation de deux heures sur vos trois principaux contributeurs de pertes avant votre prochain cycle de planification. La qualité des données dépassera les six mois d’enregistrements manuels.
Quelles sont les bonnes pratiques en matière de validation et de qualification des équipements ?
La qualification de l’équipement est le processus formel de démonstration que la machine est installée correctement, fonctionne dans des paramètres définis et produit systématiquement des résultats conformes aux spécifications. Dans les industries réglementées telles que les produits pharmaceutiques, les dispositifs médicaux et la fabrication de semi-conducteurs, ce processus suit une séquence définie : Qualification d’installation (IQ), Qualification opérationnelle (OQ) et Qualification de performance (PQ).
Chaque phase a une fonction distincte :
- QI confirme que le matériel est installé conformément aux spécifications du fabricant, que les équipements sont correctement connectés et que tous les composants sont présents et intacts.
- OQ vérifie que le matériel fonctionne correctement dans sa plage de paramètres définis. Cette phase exige des tests dans des cas extrêmes aux limites supérieures et inférieures des paramètres, Pas seulement dans les points d’exploitation standard. Tester uniquement à la valeur nominale ne prouve rien quant à la robustesse en cas de contrainte.
- PQ Il démontre que le matériel produit systématiquement des résultats conformes dans des conditions de production réelles, avec des matériaux et des opérateurs réels.
Chaque phase nécessite des protocoles d’essai préalablement approuvés ainsi que des rapports de synthèse finalisés Pour satisfaire les normes FDA et GMP de l’UE. Passer sous silence la phase d’approbation préalable ou rédiger des protocoles après la réalisation de l’essai sont les deux principaux défauts de conformité constatés lors des audits de validation.
La qualité de la documentation est aussi importante que son volume. Des enregistrements de taille appropriée qui témoignent de la pertinence du test, des résultats et de la gestion des déviations Ils sont plus fiables que les formulaires épais remplis de papier inutile. Plus de pages ne signifie pas une meilleure validation. Des registres clairs et concis que l’auditeur peut suivre sans aide sont l’objectif à atteindre.
L’objectif de la qualification des équipements n’est pas de produire des documents administratifs. Son objectif est de créer un enregistrement documenté et reproductible indiquant que l’équipement fonctionne comme prévu dans des conditions définies. Chaque essai et chaque enregistrement devraient servir directement à atteindre cet objectif.
Une erreur courante dans le cadre de l’OQ consiste à tester uniquement au point de fonctionnement nominal. Si la plage de température de votre équipement varie entre 60°C et 80°C, vous devez tester à 60°C et à 80°C, et non seulement à 70°C. Le fait de ne pas tester aux limites laisse la qualification scientifiquement incomplète et exposée à des difficultés réglementaires.
Comment interpréter les données de performance et encourager une amélioration continue
Pour interpréter correctement les données OEE et Six Big Loss, il faut résister à la tentation de réparer tout de suite. Se concentrer sur une seule catégorie de pertes à la fois Il produit des gains mesurables. S’efforcer de traiter simultanément plusieurs catégories n’aboutit généralement pas à une amélioration, car les ressources et l’attention sont réparties avant que toute intervention puisse avoir un effet.
Suivez cette séquence structurée d’interprétation et d’amélioration :
- Classifiez vos six plus grosses pertes en fonction de leur impact sur le temps total. Utilisez vos données OEE pour calculer le total de minutes perdues par tour pour chaque catégorie au cours d’une période représentative de deux à quatre semaines.
- Sélectionnez la catégorie de perte dominante. Le principal contributeur réside dans votre point de départ, quelle que soit l’attrait que puissent avoir d’autres problèmes.
- Identifiez les causes profondes dans cette catégorie. Utilisez une analyse simple de cause à effet ou un exercice « Pourquoi cinq fois » centré spécifiquement sur ce type de perte.
- Concevoir et mettre en œuvre une intervention ciblée. En cas de pertes lors de la transition, cela pourrait impliquer un atelier SMED (Single Minute Exchange of Dies) ; en cas de micro-arrêts, cela pourrait impliquer une recalibration du capteur ou une refonte du mécanisme d’alimentation.
- Mesurez le résultat au bout de quatre semaines. Comparez le score OEE après intervention et le total des catégories de pertes spécifiques avec le niveau de référence. Documentez le changement.
- Passons à la prochaine catégorie de pertes dominantes. Il ne faut pas changer de cap avant que la première intervention n’ait été stable et mesurable.
Un exemple pratique : une ligne d’emballage avec un OEE de 52% pourrait indiquer que 18% heures de temps prévu sont perdues en raison des changements de produit, 12% heures en raison d’arrêts mineurs et 8% heures en raison de pertes de vitesse. Le point de départ correct est la réduction des changements de produit, et non une attaque simultanée sur les trois éléments. Réduire le temps de changement de produit de 45 minutes à 25 minutes sur une ligne qui effectue trois changements de produit par tour ajoute environ une heure de temps productif par tour. Cette seule intervention peut augmenter l’OEE de 6 à 8 points de pourcentage avant toute autre modification.
Conseil de pro : Suivez votre Calendrier de maintenance préventive En parallèle avec vos données OEE. Les actifs présentant une conformité PM irrégulière présentent presque toujours des pertes d’arrêt et de défaillance plus élevées. Cette corrélation n’est rarement qu’accidentelle.
Principaux enseignements
Une analyse efficace de la performance de l’équipement nécessite des cadres structurés, une collecte de données rigoureuse et une attention ciblée sur une seule catégorie de pertes à la fois, afin de produire des gains opérationnels mesurables.
| Point | Détails |
|---|---|
| L'OEE en tant qu'outil de diagnostic | Utilisez OEE pour identifier les causes profondes des pertes, et non pour classer les actifs ou comparer les sites. |
| Capturer les ralentissements intentionnellement | Les relevés manuels manquent de 10 à 30% heures de travail ; une observation structurée ou une automatisation sont nécessaires. |
| Suivez IQ, OQ et PQ en séquence | Chaque phase de qualification nécessite l’utilisation de protocoles préalablement approuvés et des tests de cas de crise pour être justifiée. |
| Prioriser une catégorie de pertes | Targeter la catégorie dominante « Six Big Loss » avant de passer à d’autres objectifs, on obtient des gains plus rapides et mesurables. |
| Poids OEE par débit | Utilisez les moyennes pondérées par le débit pour l’agrégation de l’OEE sur plusieurs actifs afin d’éviter toute distorsion. |
Pourquoi la plupart des installations mesurent les choses de manière incorrecte
Après avoir travaillé avec les équipes d’entretien dans un large éventail d’environnements industriels, le problème le plus souvent rencontré n’est pas un manque de données. C’est plutôt un excès de données dont personne n’est sûr. Des relevés de dépannage existent, des feuilles de calcul OEE existent et des dossiers d’entretien existent. Mais lorsque vous demandez à un responsable de maintenance si le score de son OEE correspond à la réalité, la réponse honnête est généralement non.
La cause sous-jacente est presque toujours une vision stérile de l’arrêt de machine. Les équipes mesurent ce qui est facile à enregistrer, c’est-à-dire les arrêts planifiés et les pannes majeures. Les 15 minutes cumulées de temps d’arrêt par tour ne figurent jamais dans le journal. Le résultat est un score OEE qui paraît raisonnable sur le papier mais masque complètement le profil réel de perte.
Mon conseil est de considérer votre première étude structurée d’observation comme un audit de votre système de mesure, et non seulement de votre équipement. Si les pertes que vous constatez en deux heures ne correspondent pas à ce que montrent vos relevés, ces derniers sont erronés. Réparez la mesure avant de réparer la machine.
Le deuxième schéma que je vois est celui où OEE est utilisé pour comparer les équipes ou les opérateurs, ce qui crée une défensive et une manipulation des données plutôt que des rapports honnêtes. L’OEE est un outil de diagnostic. Dès qu’il devient un indicateur de performance pour les personnes, la qualité des données s’effondre. Protégez l’intégrité de la mesure en la concentrant sur l’actif, et non sur l’équipe.
Pour les responsables de la maintenance qui envisagent Approches de suivi des actifs Pour soutenir leur analyse, la technologie est véritablement utile, mais seulement après que la discipline de mesure aura été mise en place. Automatiser un système de mesure défectueux produit des données erronées plus rapidement.
— Pedro
Comment Fullyops soutient l’analyse de la performance des équipements dans la pratique
Fullyops est une plateforme de service sur site et de gestion des actifs conçue pour les responsables de la maintenance qui ont besoin d’une visibilité en temps réel sur l’état des équipements, l’avancement des commandes de travail et les performances opérationnelles. analyse des opérations Le module centralise les données pertinentes pour l’OEE, notamment les relevés d’intervention, les heures de travail des techniciens et les temps d’arrêt des équipements, dans un tableau de bord unique qui élimine complètement la phase d’agrégation manuelle. Pour les équipes qui passent de la documentation papier à un suivi numérique, Fullyops offre la structure nécessaire pour enregistrer les interruptions mineures, les relier aux ordres de travail et établir au fil du temps une base de référence fiable de performances. tutoriel sur l'allocation des ressources Pour découvrir comment Fullyops aide les équipes d’entretien à allouer plus efficacement le temps des techniciens et les ressources matérielles, en parallèle avec leurs flux de travail d’analyse des performances.
FAQ
Qu’est-ce que l’OEE et pourquoi importe-t-il pour l’analyse des équipements ?
Le taux global de rendement (TGR), ou OEE (Overall Equipment Effectiveness), mesure le pourcentage du temps de production planifié qui est réellement productif, en combinant le taux de disponibilité, le taux de performance et le taux de qualité en un seul score. C'est la métrique standard pour identifier et quantifier les pertes d'équipements dans les opérations industrielles.
Comment identifier les micro-arrêts que les rapports manuels manquent ?
Réalisez une étude d'observation au chronomètre de deux heures sur la machine cible, en enregistrant chaque interruption avec sa durée et sa cause sur une feuille de pointage. Les systèmes de suivi automatisés par capteurs peuvent également détecter ces pertes en continu et signaler des tendances que les études par observation pourraient manquer.
Quelle est la différence entre l'OQ et la PQ dans la qualification des équipements ?
La qualification opérationnelle (OQ) vérifie que le matériel fonctionne correctement dans sa plage de paramètres définis, y compris dans les limites les plus extrêmes. La qualification de performance (PQ) confirme que le matériel produit systématiquement des résultats conformes dans des conditions de production réelles avec des matériaux et des opérateurs réels.
Combien de fois faut-il réviser les indicateurs de performance des équipements ?
Les indicateurs de performance doivent être revus au moins tous les semaines pour les actifs en production actifs, et une analyse plus approfondie des causes profondes doit être effectuée mensuellement. Les actifs présentant des tendances de baisse de l’OEE justifient une enquête immédiate plutôt que d’attendre le cycle d’analyse prévu.
Les scores OEE doivent-ils être comparés entre différentes machines ou sites ?
Les scores OEE ne doivent pas être utilisés comme un outil de classement direct entre des actifs ayant des gammes de produits, des temps de fonctionnement prévus ou des contextes opérationnels différents. L'analyse comparative est surtout utile comme exercice d'apprentissage pour comprendre les causes profondes, et non comme un tableau de bord compétitif entre les installations.
Recommandé
- Bonnes pratiques de maintenance : Améliorer l'efficacité et la durée de vie des équipements
- Étapes de la maintenance corrective : un guide pour les responsables des opérations
- Boostez l'efficacité grâce à l'audit de maintenance : un guide complet